La lavorazione UHT è definita da un semplice set di parametri: il latte viene riscaldato a 135–150°C, mantenuto per 2–5 secondi e quindi raffreddato rapidamente a temperatura ambiente. Il risultato è un prodotto commercialmente sterile che può essere conservato chiuso a temperatura ambiente per 6-12 mesi, rispetto ai 7-15 giorni di conservazione refrigerata tipici del latte pastorizzato HTST. Questa singola differenza cambia l’intera logica di un impianto lattiero-caseario, compreso il raggio di distribuzione, il formato di imballaggio, le condizioni di magazzino e la dipendenza dalla catena del freddo.
I parametri di temperatura, tuttavia, descrivono solo il risultato, non il costo. La fase UHT innesca reazioni di Maillard che provocano un leggero sapore di cotto, perdite parziali di tiamina e vitamina C e denaturazione delle proteine del siero di latte la cui gravità dipende dalla forma dell'intera curva di riscaldamento, mantenimento e raffreddamento. Il riscaldamento lento aumenta la doratura; un raffreddamento insufficiente prolunga l’esposizione al calore. Una linea UHT ben progettata non mira quindi tanto a raggiungere una temperatura target quanto a garantire che ogni goccia di latte subisca la stessa storia termica compatta mentre scorre attraverso il sistema.
I sistemi UHT diretti iniettano il vapore culinario direttamente nel prodotto, ottenendo un aumento della temperatura estremamente rapido e un carico termico minimo, il che si adatta ai prodotti in cui la conservazione del sapore è la priorità. Ma i sistemi diretti richiedono vapore di alta qualità, complessi controlli di bilanciamento della pressione e investimenti iniziali più elevati. I sistemi indiretti trasferiscono il calore attraverso scambiatori di calore a piastre o tubolari, raggiungendo tassi di recupero del calore superiori al 90% offrendo allo stesso tempo un controllo più intuitivo e programmi CIP più semplici. Fatta eccezione per gli impianti di produzione di latte bianco molto grandi, la maggior parte delle linee UHT sono costruite attorno al riscaldamento indiretto.
In una configurazione indiretta, il preriscaldamento, il riscaldamento finale e il raffreddamento avvengono tutti all'interno degli stessi moduli di trasferimento del calore. La qualità della progettazione di tale pacchetto influisce direttamente sull'efficienza del riscaldamento, sul tasso di incrostazione e sul consumo energetico. Questo è il motivo per cui la valutazione delle apparecchiature non dovrebbe fermarsi alla temperatura massima di sterilizzazione, ma dovrebbe concentrarsi sulla velocità di rigenerazione pratica, sulla caduta di pressione e sulla pulibilità dell'ambiente. pattino dello scambiatore di calore in condizioni di produzione reali.
 Fornitori di skid per scambiatori di calore, fabbrica personalizzata, produttori - Shanghai Yi Yang Yi Yang Fluid Tech è fornitore di skid per scambiatori di calore, fabbrica e produttori di skid per scambiatori di calore personalizzati in Cina, descrizione delle funzioni... Visualizza il prodotto →
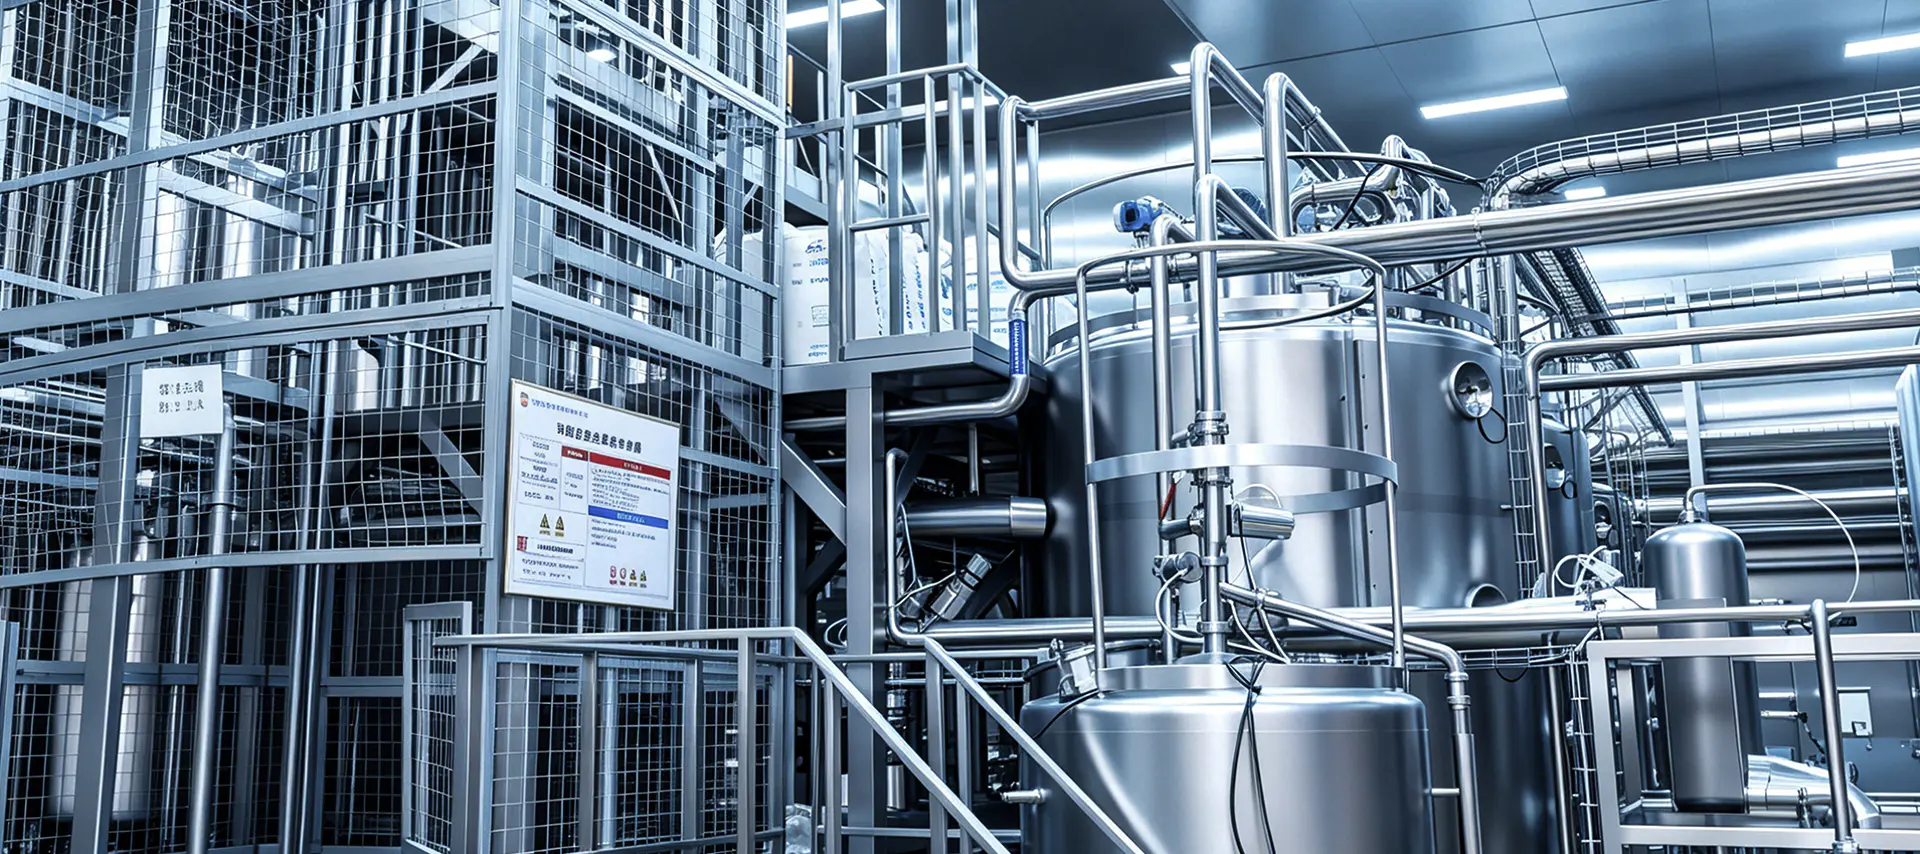
Una linea UHT non è uno sterilizzatore combinato con una riempitrice. Si tratta di una serie di fasi del processo interconnesse in cui la qualità dell'output di ciascuna fase determina la stabilità di quella successiva. Una linea completa tipicamente comprende i seguenti moduli:
Molti impianti concentrano la loro attenzione sulla sezione UHT, ma il vero vincolo di capacità è solitamente a monte. Se il latte crudo ha un elevato conteggio microbico iniziale, gli enzimi resistenti al calore possono sopravvivere al trattamento UHT e continuare a scomporre grassi e proteine durante la conservazione, provocando coagulazione o alterazioni del sapore settimane dopo il riempimento. Un filtraggio, un degasaggio e una standardizzazione adeguati riducono il carico sullo sterilizzatore e limitano inoltre i depositi sulle superfici di trasferimento del calore.
Il posizionamento dell'omogeneizzatore è altrettanto importante. Quando l'omogeneizzazione viene eseguita prima del trattamento UHT, i globuli di grasso vengono raffinati ad una viscosità inferiore e la tendenza allo sporcamento dello sterilizzatore viene ridotta. Un omogeneizzatore erroneamente specificato, ad esempio con pressione insufficiente o scarsa tenuta, provoca l'aggregazione dei grassi dopo la sterilizzazione e questo difetto diventa molto più visibile quando il prodotto viene mantenuto fuori dalla catena del freddo.
La sezione UHT è il cuore processuale della linea. Il latte viene rapidamente riscaldato alla temperatura impostata, fatto passare attraverso un tubo di contenimento per il tempo di permanenza richiesto e quindi raffreddato al di sotto di 80°C. Se la temperatura scende al di sotto del limite inferiore del processo, una valvola di deviazione del flusso deve reindirizzare automaticamente il prodotto sottosterilizzato in modo che non raggiunga mai la fase di riempimento.
Questa funzione dipende non solo dallo sterilizzatore stesso, ma anche dalla strumentazione, dai treni di valvole e dalla logica di controllo. Valutare apparecchiature del sistema di sterilizzazione richiede pertanto uno sguardo più attento al margine di progettazione del tubo di contenimento, all'efficienza del trasferimento di calore, al tempo di risposta del sensore e all'affidabilità del sistema di deviazione. Questi dettagli determinano se la linea può mantenere la sterilità commerciale in condizioni fluttuanti del latte crudo.
 Fornitori di apparecchiature per sistemi di sterilizzazione, fabbrica personalizzata, produttori - Shangh Yi Yang Fluid Tech è fornitori di apparecchiature per sistemi di sterilizzazione, fabbrica di apparecchiature per sistemi di sterilizzazione personalizzati e produttori in Ch... Visualizza il prodotto →
Il ruolo del degasaggio in una linea UHT è facilmente sottovalutabile. L'ossigeno disciolto nel latte crudo accelera l'ossidazione dei grassi e produce sapori stantii, mentre l'aria intrappolata disturba i flussometri e la precisione del riempimento. Un'unità di degasaggio aumenta leggermente la temperatura del latte per ridurre la solubilità del gas e quindi applica il vuoto per rimuovere l'aria e parte dei composti aromatici volatili, migliorando la stabilità del sapore del prodotto finale.
In una linea adeguatamente progettata, la capacità di picco prima e dopo la sezione UHT assorbe il comportamento intermittente di avvio-arresto della riempitrice. Senza questo buffer, le interruzioni del riempimento disturbano direttamente la velocità del flusso e il tempo di permanenza nello sterilizzatore, creando una variabilità nascosta che nessun circuito di controllo può correggere completamente.
La selezione della linea dovrebbe iniziare con una capacità realistica e un piano di prodotto, non con un elenco di macchine. Solo dopo aver fissato l'intervallo di capacità è possibile abbinare in modo coerente il metodo di riscaldamento, l'area di scambio termico, il volume del serbatoio tampone e la velocità di riempimento. La tabella seguente mostra gli intervalli di riferimento tipici.
| Capacità | Tipico approccio al riscaldamento | Considerazioni |
|---|---|---|
| 1.000–3.000 l/ora | Scambiatore di calore a piastre indiretto | Layout compatto, minore fabbisogno energetico, adatto alla fornitura regionale |
| 3.000–6.000 l/ora | Infusione indiretta o vapore | Richiede serbatoi tampone più grandi e cicli CIP ad alta efficienza |
| 6.000–12.000 l/ora | Infusione a vapore o sistemi misti | Automazione completa, recupero di calore, coordinamento continuo del riempimento |
La qualità del latte crudo pone un limite rigido alla durata di conservazione UHT. Durante la pianificazione del progetto, il fornitore dovrebbe ricevere dati chiari sulla conta microbica, sulla conta delle cellule somatiche e sulla stabilità termica delle proteine, poiché questi valori guidano la scelta della temperatura di sterilizzazione e della pressione di omogeneizzazione. Il latte con scarsa stabilità proteica al calore tende a sporcare rapidamente le superfici riscaldanti, riducendo il tempo di funzionamento continuo e aumentando il numero di cicli di pulizia.
Nel mercato interno cinese, il latte UHT è confezionato principalmente in formati asettici brick e pillow per la distribuzione a temperatura ambiente. Quando si pianifica l'esportazione della linea nel Sud-Est asiatico, nel Medio Oriente o in Africa, è necessario verificare in anticipo la compatibilità del materiale di riempimento, il formato dell'imballaggio e le condizioni di magazzino. Se la stessa linea tratterà anche latte aromatizzato o bevande a base di latte, la sequenza CIP deve essere progettata per prevenire la contaminazione incrociata tra i cambi di prodotto.
Per un impianto che serve solo un mercato locale e non ha necessità di distribuzione ambientale, una soluzione più semplice linea di produzione del latte pastorizzato è spesso la scelta di capitale più sensata. Il valore economico della tecnologia UHT emerge solo quando la lunga durata di conservazione e la logistica a temperatura ambiente fanno parte del modello di business.
La causa più imprevedibile dei tempi di inattività negli impianti UHT è l'imbrattamento delle superfici di trasferimento del calore. Le proteine del latte e i sali di calcio si depositano sulla parete calda, riducendo gradualmente l’efficienza di trasferimento del calore e aumentando la perdita di carico fino a quando il sistema richiede un’interruzione per la pulizia. Il modo pratico per controllare le incrostazioni è attraverso la temperatura di preriscaldamento, la velocità del flusso e la composizione del latte crudo, non semplicemente riducendo l’intervallo di pulizia. Uno scambiatore ben progettato mantiene la differenza di temperatura tra la parete e il fluido sufficientemente bassa da rallentare la deposizione.
Il più grande rischio di qualità in una linea UHT non è all'interno dello sterilizzatore ma a valle di esso. Gli sfiati dei serbatoi asettici, i sistemi di riempimento dell'aria e le guarnizioni sui collegamenti dei tubi possono consentire la ricontaminazione di un prodotto già sterile. Poiché questo tipo di difetto solitamente si manifesta solo dopo diverse settimane di stoccaggio, l'indagine è costosa e spesso richiede lo scarto di grandi lotti. La prevenzione dipende dalla progettazione della sezione asettica e dalla manutenzione disciplinata di ogni componente di tenuta.
La pulizia regolare è la contromisura di base contro le incrostazioni e la ricontaminazione. Un programma CIP completo copre le fasi di lavaggio alcalino e acido più il risciacquo finale e deve fornire la portata e la temperatura richieste specificamente attraverso il tubo di contenimento. Una dimensione adeguata Sistema di pulizia CIP riduce la necessità di smontaggio manuale e riduce la possibilità di errore umano.
 Fornitori di attrezzature per sistemi di pulizia CIP, fabbrica personalizzata, produttori - Shangh Yi Yang Fluid Tech è fornitori di attrezzature per sistemi di pulizia CIP, fabbrica di attrezzature per sistemi di pulizia CIP personalizzate e produttori in Ch... Visualizza il prodotto →
Anche con l'attrezzatura giusta, i parametri CIP necessitano di verifica e ottimizzazione continua in base alle condizioni del sito. Il supporto del servizio tecnico che un fornitore fornisce dopo la messa in servizio, compresa la convalida della pulizia, la diagnosi dei guasti e la formazione degli operatori, spesso fa la differenza tra una linea che funziona in modo affidabile e una che non raggiunge mai la sua potenza nominale.
Gli acquirenti confrontano naturalmente i prezzi e le marche di sterilizzatori e riempitrici, ma la progettazione ingegneristica di tali macchine è ciò che determina se l'impianto funziona effettivamente. Il dimensionamento del serbatoio, le pendenze dei tubi, la selezione della pompa, le reti di recupero del calore, la logica di automazione e la rete di tubazioni CIP devono essere tutti bilanciati come un unico sistema. Un fornitore con esperienza nell'integrazione dell'intera linea parte da un calcolo del flusso di processo e quindi seleziona le apparecchiature adatte a tale flusso, anziché assemblare singole macchine da fonti diverse.
Questo è il motivo progettazione ingegneristica e di processo la capacità deve avere nella valutazione del fornitore lo stesso peso del prezzo dell’hardware. Le linee UHT comportano ingenti investimenti e lasciano poco spazio per modifiche dopo l'installazione. Dare pari priorità alla progettazione del processo, all'abbinamento delle apparecchiature, alla convalida della pulizia e al supporto post-vendita è più importante che contrattare per il prezzo più basso su una singola macchina.

Dettagli di contatto
Production Address: N. 9188 Chuannan Fenggong Road, distretto di Fengxian, Shanghai
Office Address: Stanza 603, Edificio 57, No. 260 Maoyuan Road, Distretto di Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Collegamento rapido
Product
Richiedi preventivo personalizzato Hai bisogno di qualcosa di speciale? Siamo qui per aiutarti.