Linea di produzione di latte pastorizzato Factory
-- Produttore stabile e affidabile --
Panoramica del prodotto
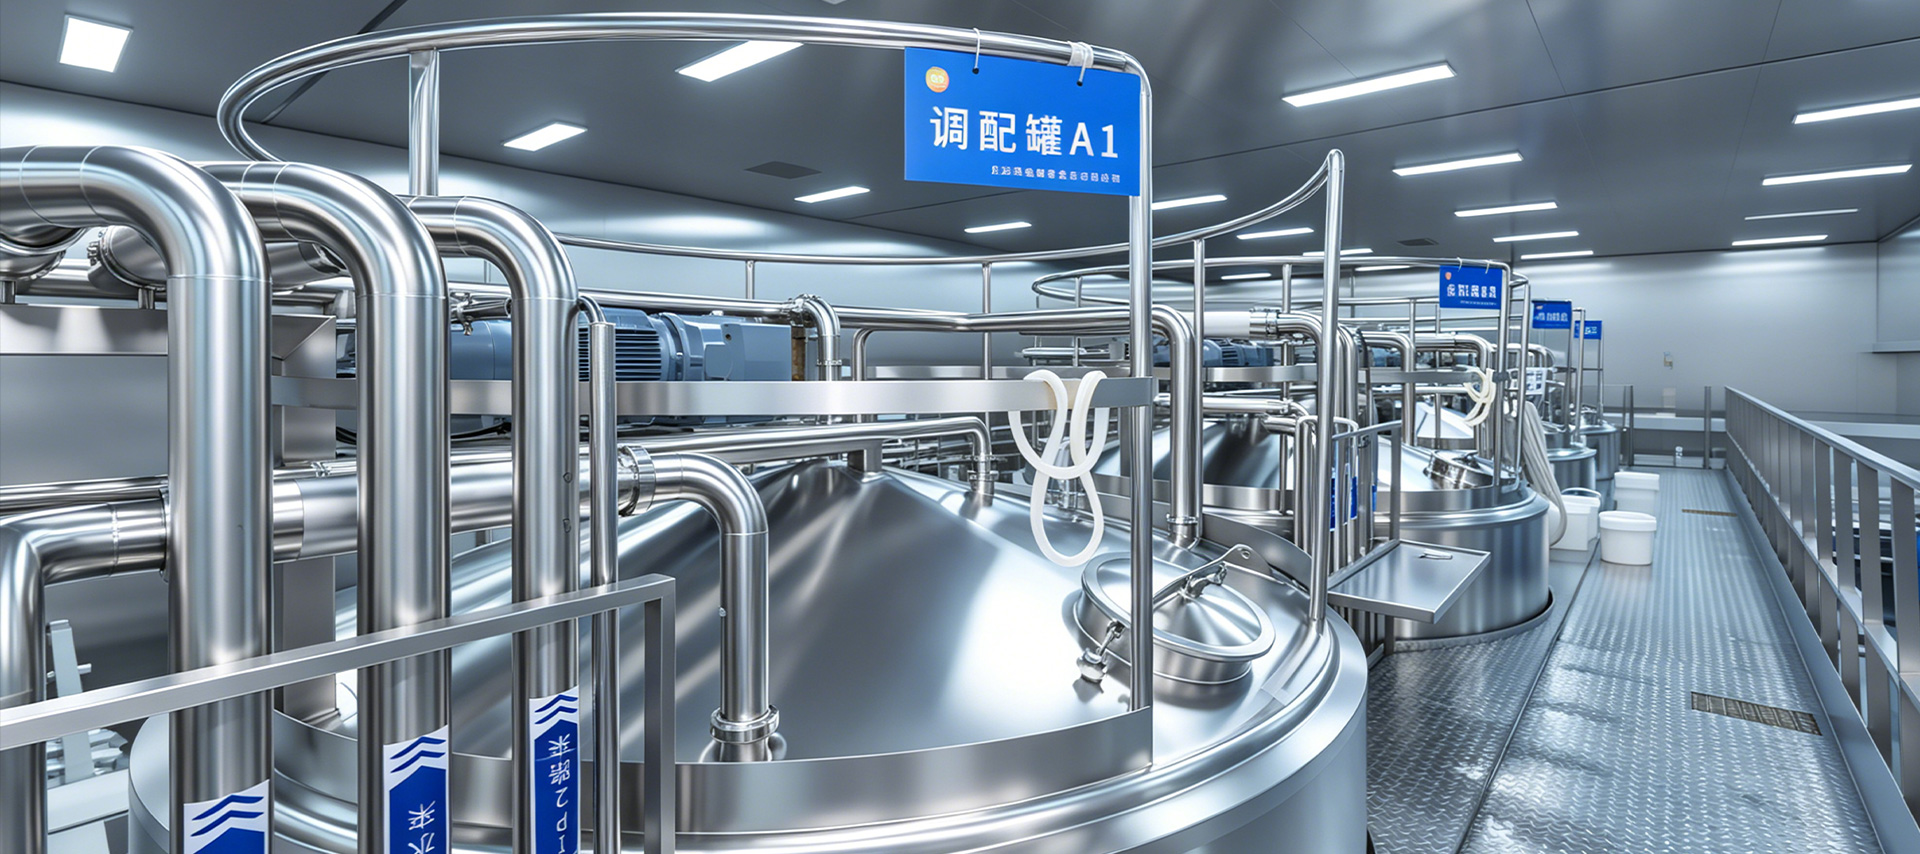
La nostra linea di produzione di latte pastorizzato è una soluzione chiavi in mano completa e igienica per la lavorazione efficiente di prodotti lattiero-caseari freschi a breve durata. Utilizzando la tecnologia di pastorizzazione ad alta temperatura a breve termine (HTST), la linea riscalda il latte crudo a 72–85°C per 15–30 secondi per distruggere i microrganismi patogeni preservando il sapore naturale, gli enzimi benefici e il valore nutrizionale. Il risultato è latte fresco pastorizzato con una durata di conservazione refrigerata di 7-21 giorni: la scelta premium per i consumatori che cercano latticini freschi di fattoria minimamente trasformati. Completamente automatizzata e costruita in SS 316L per uso alimentare, la linea è adatta sia agli allevamenti lattiero-caseari, agli impianti di produzione lattiero-casearia regionali che alle imprese di trasformazione su larga scala.
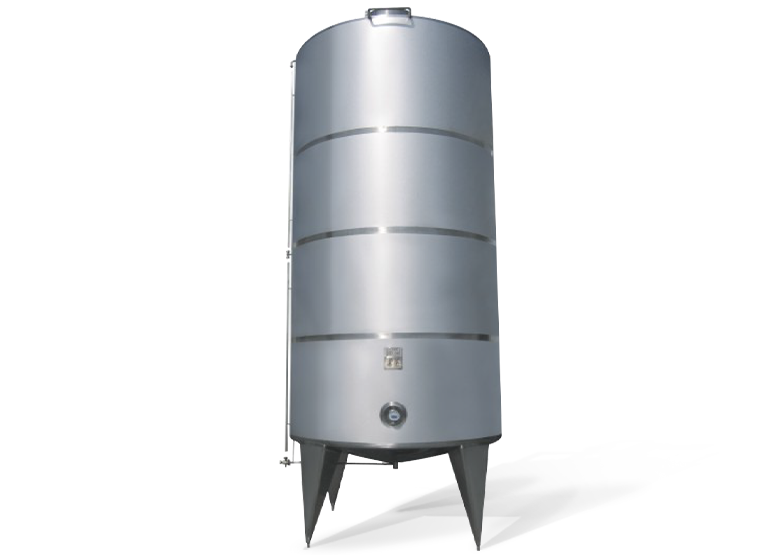
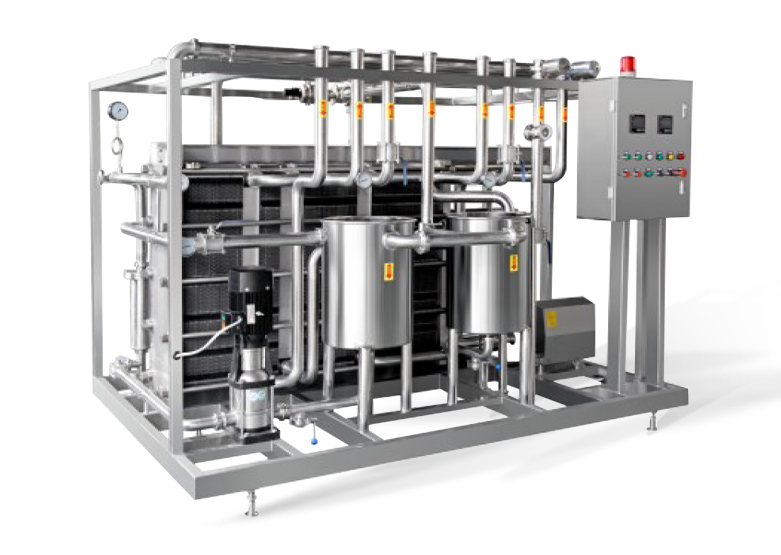
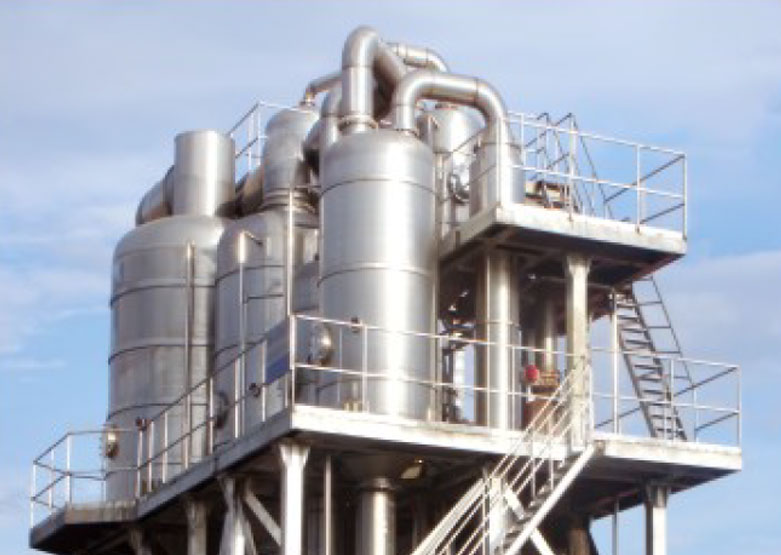
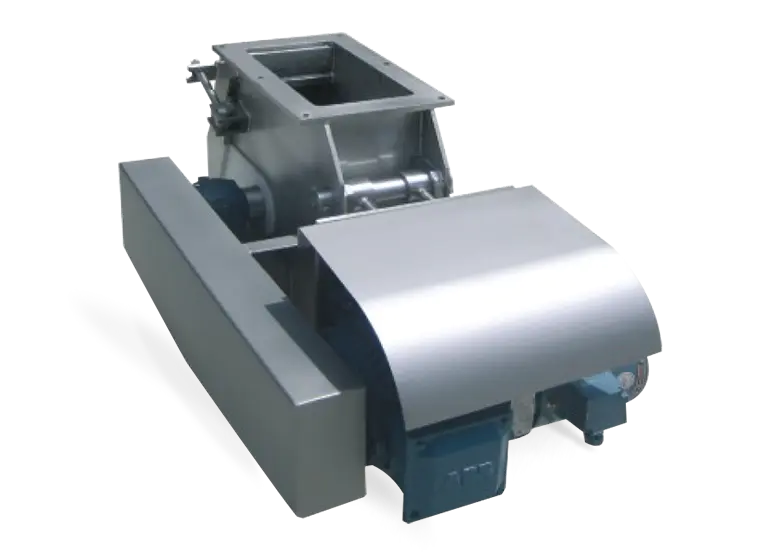
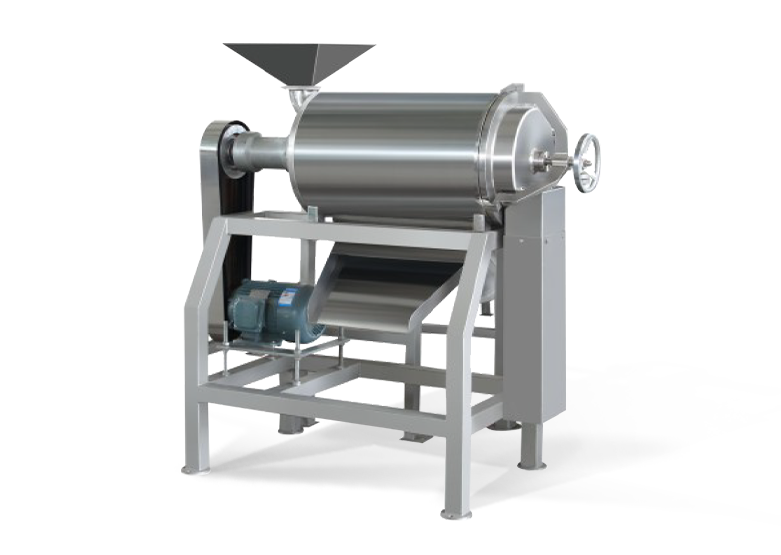
Scheda Tecnica
| Parametro | Dettaglio |
|---|---|
| Capacità di elaborazione | 200 L/h – 30.000 L/h (personalizzabile) |
| Temperatura di pastorizzazione | 72–85°C, tempo di mantenimento 15–30 secondi (HTST) |
| Pressione di omogeneizzazione | 150–200 bar (omogeneizzatore a due stadi) |
| Tasso di recupero del calore | Recupero di energia termica ≥80%. |
| Sistema di pulizia CIP | Completamente automatico; cicli alcalini, acidi e di risciacquo |
| Livello di automazione | Controllo PLC con HMI; registrazione continua della temperatura |
| Materiale delle parti bagnate | SS316L; superfici elettrolucidate a contatto con il prodotto |
| Prodotti applicabili | Latte intero, scremato, standardizzato, aromatizzato, latte di capra, latte di cammello |
| Formati di imballaggio | Bottiglie di plastica, bottiglie di vetro, buste in HDPE, riempitivi compatibili con il cartone |
| Certificazione | CE, ISO 9001, design conforme HACCP |
Caratteristiche principali
- Lo scambiatore di calore a piastre HTST fornisce un controllo preciso della temperatura entro 0,5°C, garantendo un'efficacia di pastorizzazione costante su tutti i volumi di produzione.
- Il recupero di calore rigenerativo integrato preriscalda il latte freddo in entrata utilizzando il latte pastorizzato caldo in uscita, recuperando oltre l'80% dell'energia termica e riducendo drasticamente il consumo di vapore.
- La valvola di deviazione automatica del flusso (FDV) reindirizza istantaneamente il latte a bassa temperatura al serbatoio di compensazione: una salvaguardia fondamentale per la sicurezza alimentare che garantisce che nessun prodotto sottopastorizzato raggiunga mai il riempimento a valle.
- L'omogeneizzatore a due stadi ad alta pressione previene la separazione della crema e offre una sensazione in bocca liscia e uniforme in ogni bottiglia.
- Il sistema CIP completamente automatico garantisce una pulizia rapida ed efficiente dal punto di vista chimico tra i cicli di produzione senza che sia necessario lo smontaggio manuale.
Flusso del processo
- Ricevimento e raffreddamento del latte crudo: Il latte crudo in entrata viene pesato, campionato per test di qualità, filtrato e refrigerato a 4°C in silos di stoccaggio isolati in acciaio inossidabile per preservarne la freschezza prima della lavorazione.
- Standardizzazione: La separazione della panna e la standardizzazione dei grassi in linea garantiscono che ogni lotto soddisfi le specifiche relative al contenuto di grassi target, ad esempio 3,2% per il latte intero o inferiore allo 0,5% per il latte scremato, prima dell'ulteriore lavorazione.
- Preriscaldamento e omogeneizzazione: Il latte viene preriscaldato a 60–65°C tramite la sezione di rigenerazione del calore, quindi fatto passare attraverso un omogeneizzatore a due stadi ad alta pressione (150–200 bar) per rompere i globuli di grasso e creare una consistenza liscia e uniforme che impedisce la separazione della panna sullo scaffale.
- Pastorizzazione HTST: Il latte viene riscaldato a 72–85°C e mantenuto per 15–30 secondi in un tubo di contenimento calibrato in acciaio inossidabile. Una valvola di deviazione del flusso (FDV) reindirizza automaticamente il latte a bassa temperatura al serbatoio di compensazione, garantendo che nessun prodotto sottopastorizzato raggiunga mai le apparecchiature a valle.
- Raffreddamento e stoccaggio buffer: Il latte pastorizzato viene rapidamente raffreddato a 4°C utilizzando acqua refrigerata nella sezione di raffreddamento rigenerativo, quindi conservato in serbatoi di compensazione isolati in attesa di riempimento.
- Riempimento e confezionamento: Il latte raffreddato viene riempito in bottiglie di plastica, buste in HDPE o cartoni in condizioni igieniche, quindi sigillato, etichettato, codificato con la data e pallettizzato per la spedizione refrigerata alla vendita al dettaglio.
Vantaggi competitivi
- Conservazione del gusto fresco: La tecnologia HTST applica il calore minimo necessario per ottenere l’eliminazione degli agenti patogeni, preservando le vitamine sensibili al calore, gli enzimi naturali e il sapore pulito e fresco che i consumatori preferiscono fortemente rispetto al latte UHT nei mercati premium e orientati alla salute.
- Costo di capitale inferiore rispetto a UHT: Non è richiesto alcun sistema di riempimento asettico o attrezzatura per storte, riducendo significativamente l'investimento iniziale rispetto a una linea UHT completa, rendendo la linea pastorizzata il punto di ingresso preferito per le nuove attività lattiero-casearie e per le aziende di trasformazione in azienda.
- Elevata efficienza di rendimento: L'elaborazione HTST a flusso continuo supporta una produzione ininterrotta fino a 30.000 l/h con un ingombro compatto dell'impianto, un solo operatore per turno e tempi di inattività minimi tra un ciclo e l'altro.
- Flessibilità multiprodotto: La stessa linea lavora latte vaccino, latte di capra, latte di cammello e bevande a base di latte aromatizzate con un rapido cambio di prodotto completamente supportato dal sistema CIP automatico, massimizzando l'utilizzo della struttura e l'ampiezza del portafoglio prodotti.
- Conformità intelligente della temperatura: La registrazione continua della temperatura di pastorizzazione, gli eventi FDV automatizzati e i record dei lotti con timestamp forniscono prove documentali complete della conformità del processo termico per gli audit sulla sicurezza alimentare, i requisiti dei rivenditori e le normative del mercato di esportazione.