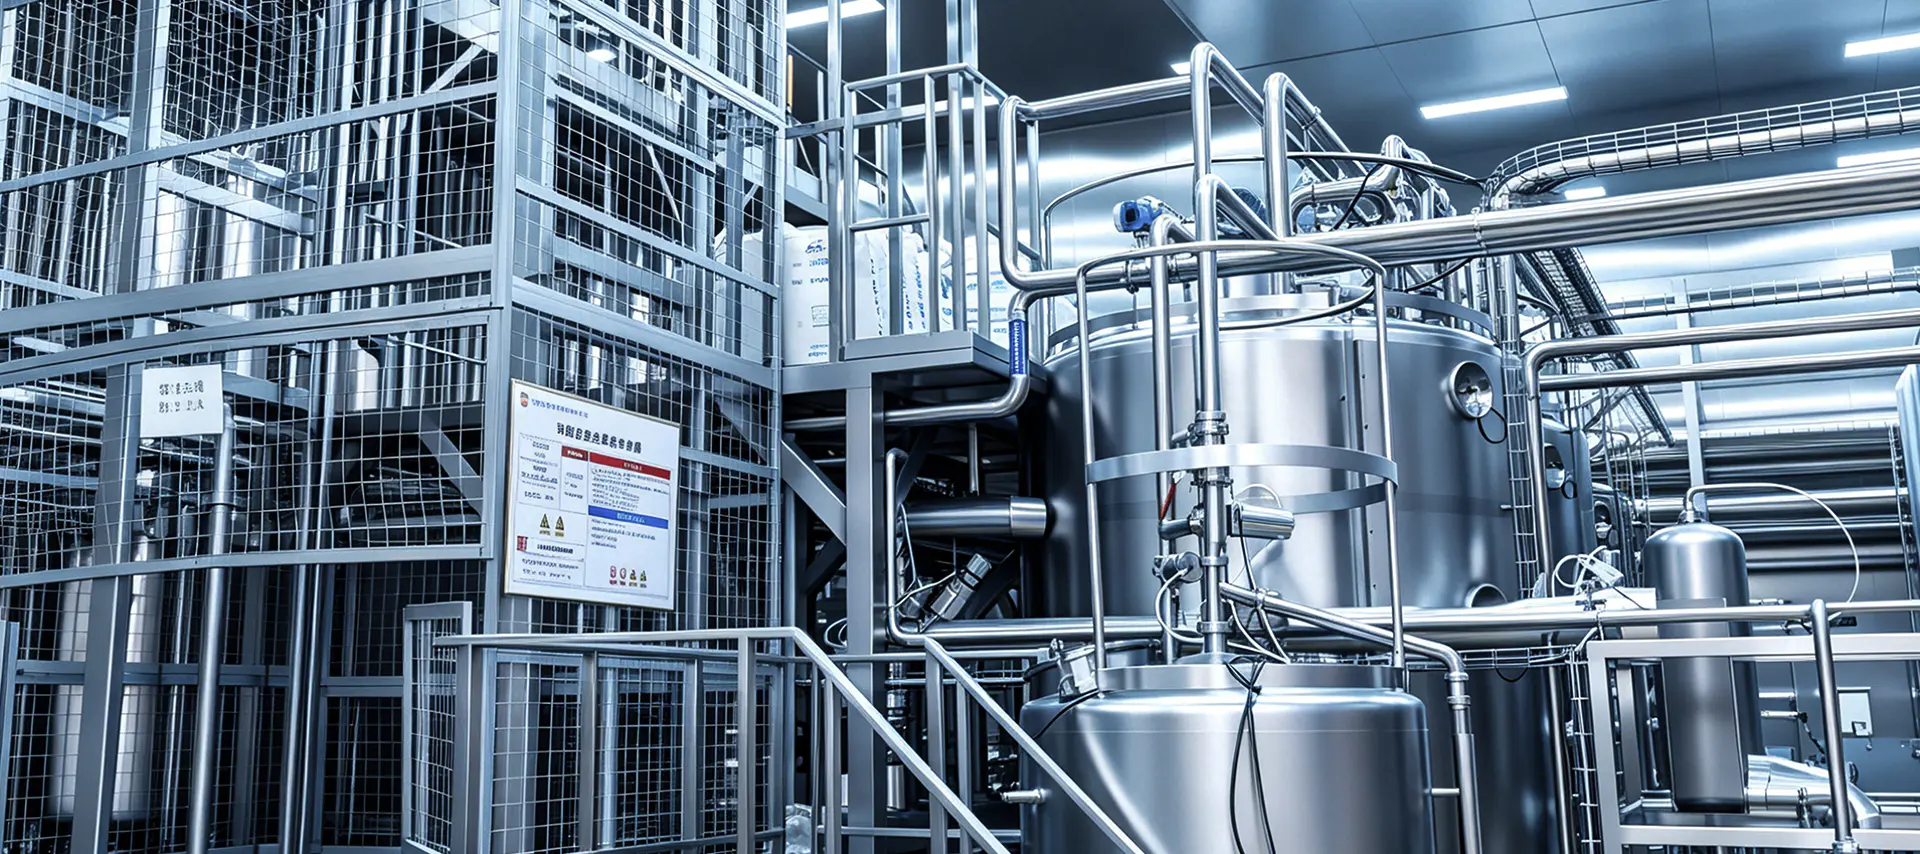
La lavorazione dei prodotti lattiero-caseari si è evoluta notevolmente negli ultimi decenni. Quello di oggi linee di produzione lattiero-casearia non sono più semplici configurazioni di elaborazione batch: sono sistemi altamente integrati che combinano trattamento termico, imballaggio sterile, controllo della fermentazione e gestione della catena del freddo in un unico flusso di lavoro continuo. Per i produttori di prodotti lattiero-caseari, comprendere la struttura e la funzione di ciascun segmento all'interno di una linea di lavorazione lattiero-casearia completa è essenziale non solo per mantenere la qualità del prodotto, ma anche per raggiungere efficienza operativa, conformità normativa e redditività a lungo termine.
La lavorazione ad altissima temperatura (UHT) è una delle tecnologie più utilizzate nel settore lattiero-caseario globale. Una linea di produzione di latte UHT riscalda il latte a temperature comprese tra 135°C e 150°C per due o quattro secondi, eliminando efficacemente tutti i microrganismi patogeni e deterioranti. Ciò consente al prodotto finale di rimanere stabile sugli scaffali fino a 12 mesi senza refrigerazione: un grande vantaggio per i mercati di esportazione e le regioni con catene del freddo sottosviluppate.
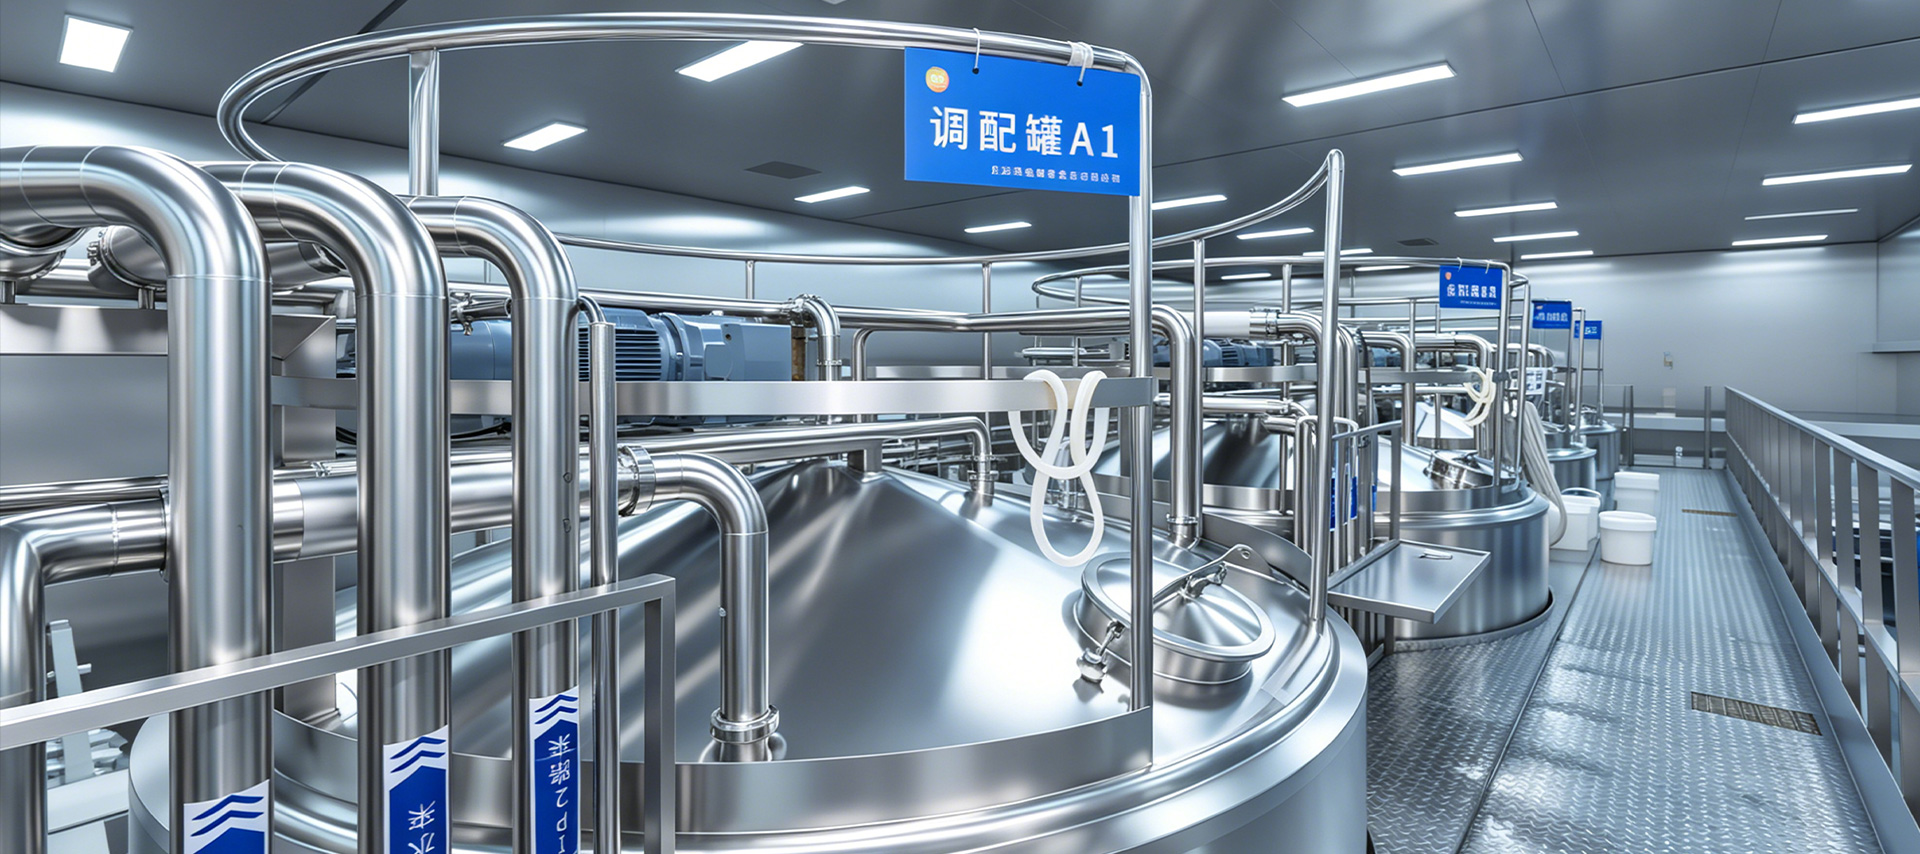
L'attrezzatura chiave di una linea UHT comprende un serbatoio di compenso, un'unità di deareazione, un omogeneizzatore, uno scambiatore di calore tubolare o a piastre e una riempitrice asettica. Ogni componente gioca un ruolo critico. L'omogeneizzatore riduce le dimensioni dei globuli di grasso per impedire la separazione della crema, mentre la riempitrice asettica garantisce che il latte sterilizzato sia confezionato in un ambiente sterile, eliminando il rischio di contaminazione post-processo. I formati di imballaggio comunemente utilizzati includono cartoni Tetra Pak, bottiglie in HDPE e buste asettiche.
Una sfida comune nella lavorazione UHT è il fouling: l’accumulo di proteine denaturate con il calore e depositi di fosfato di calcio sulle superfici degli scambiatori di calore. Per risolvere questo problema, i moderni sistemi UHT sono dotati di sistemi Clean-In-Place (CIP) che fanno circolare automaticamente i detergenti attraverso le apparecchiature dopo ogni ciclo di produzione, mantenendo l'efficienza termica e riducendo i tempi di inattività.
A differenza del latte UHT, il latte pastorizzato viene trattato a temperature più basse – in genere 72°C per 15 secondi nel metodo HTST (High Temperature Short Time) – che elimina i batteri nocivi preservando al contempo il sapore naturale, il profilo nutrizionale e i composti bioattivi del latte. Il latte pastorizzato deve essere refrigerato e generalmente ha una durata di conservazione compresa tra 7 e 21 giorni, a seconda del confezionamento e della manipolazione post-pastorizzazione.
Una linea completa di produzione di latte pastorizzato comprende serbatoi di ricevimento e stoccaggio del latte crudo, uno scambiatore di calore a piastre per la pastorizzazione e il raffreddamento, un omogeneizzatore, un'unità di standardizzazione (per il controllo del contenuto di grassi) e una macchina riempitrice. L'unità di standardizzazione è particolarmente importante per le operazioni su larga scala, poiché consente ai produttori di soddisfare costantemente le specifiche relative al contenuto di grassi come latte intero (3,5%), parzialmente scremato (1,5–1,8%) o scremato (meno dello 0,5%).
Il monitoraggio della temperatura è un punto di controllo critico in tutta la linea del latte pastorizzato. I sensori automatizzati registrano e registrano continuamente le temperature in ogni fase della lavorazione. Se la temperatura nel tubo di contenimento scende al di sotto della soglia richiesta, una valvola deviatrice reindirizza automaticamente il latte per il ritrattamento: un meccanismo di sicurezza integrato che impedisce al prodotto sottolavorato di raggiungere la riempitrice.
La qualità di qualsiasi prodotto lattiero-caseario inizia alla fonte: il caseificio. Una sala di mungitura ben progettata, chiamata anche sala di mungitura o impianto di mungitura, è la prima fase della linea di produzione lattiero-casearia e ha un impatto diretto sulla carica microbica e sulla conta delle cellule somatiche del latte crudo. Una manutenzione inadeguata delle sale mungitura può introdurre contaminazioni difficili da eliminare anche con il trattamento termico a valle.
Le moderne sale di mungitura degli allevamenti da latte sono dotate di sistemi di mungitura automatica (AMS), serbatoi di raffreddamento del latte sfuso, unità di filtrazione in linea e sistemi di pulizia CIP. Il serbatoio di raffreddamento del latte sfuso raffredda rapidamente il latte crudo dalla temperatura corporea della mucca (~38°C) a meno di 4°C entro due ore dalla mungitura: la finestra critica per limitare la proliferazione batterica. La struttura in acciaio inossidabile in tutta la sala latte garantisce superfici igieniche facili da pulire e resistenti alla corrosione.
Gli indicatori chiave di prestazione monitorati nella sala latte a livello di azienda agricola includono:
Investire in infrastrutture di alta qualità a livello aziendale non è facoltativo: è il prerequisito per produrre prodotti lattiero-caseari sicuri e di alta qualità in futuro.
La produzione di yogurt richiede un approccio completamente diverso rispetto alla lavorazione del latte fluido. La linea di produzione della fermentazione dello yogurt prevede un attento controllo dell'attività microbica per convertire il lattosio del latte in acido lattico, che abbassa il pH e fa gelificare le proteine del latte. Il risultato è un prodotto dal caratteristico sapore piccante e dalla consistenza densa. La linea produce tipicamente yogurt set (fermentato nel contenitore finale), yogurt mescolato (fermentato in un serbatoio e poi agitato) o yogurt da bere, ciascuno dei quali richiede diverse configurazioni di apparecchiature.
Le fasi principali di una linea di produzione di fermentazione dello yogurt sono le seguenti:
| Passo | Processo | Parametro chiave |
| 1 | Standardizzazione e miscelazione del latte | Contenuto di grassi e proteine |
| 2 | Omogeneizzazione | Pressione 150–200 bar |
| 3 | Trattamento termico | 90–95°C per 5 minuti |
| 4 | Raffreddamento e inoculazione della coltura iniziale | Temperatura di inoculazione 42–44°C |
| 5 | Fermentazione | Obiettivo pH 4,2–4,6 |
| 6 | Raffreddamento e riempimento | Sotto i 20°C prima del riempimento |
La cultura iniziale utilizzata, in genere una combinazione di Streptococco termofilo and Lactobacillus delbrueckii sost. bulgaricus — deve essere dosato accuratamente e aggiunto alla temperatura corretta per garantire un'attività fermentativa costante. Il monitoraggio automatizzato del pH nei serbatoi di fermentazione consente agli operatori di terminare la fermentazione esattamente quando viene raggiunta l'acidità target, prevenendo un'eccessiva acidificazione che risulterebbe in un prodotto eccessivamente acido.
Uno stabilimento lattiero-caseario competitivo non gestisce ciascuna linea di produzione in modo isolato. I moderni impianti di lavorazione lattiero-casearia integrano le linee UHT, pastorizzazione, ricevimento dell'azienda agricola e fermentazione attraverso un sistema SCADA (controllo di supervisione e acquisizione dati) centralizzato. Ciò consente ai gestori dell'impianto di monitorare i dati di processo in tempo reale, rilevare anomalie, programmare cicli CIP e generare report di produzione, il tutto da un'unica interfaccia di controllo.
Anche l’automazione svolge un ruolo fondamentale nell’efficienza energetica. I sistemi di recupero del calore sulle linee di pastorizzazione e UHT possono recuperare fino al 94% dell’energia termica utilizzata nel riscaldamento, riducendo drasticamente il consumo di vapore. Gli azionamenti a frequenza variabile su pompe e compressori riducono ulteriormente il consumo di elettricità. Per le strutture che mirano a ottenere certificazioni di sostenibilità o che cercano di ridurre i costi operativi, questi investimenti in genere vengono ripagati entro due o tre anni.
La tracciabilità è un'altra area in cui l'integrazione offre valore misurabile. Collegando i registri dei lotti dal consumo del latte agricolo fino alla lavorazione, al confezionamento e alla distribuzione, i produttori di prodotti lattiero-caseari possono rispondere agli incidenti legati alla sicurezza alimentare con rapidità e precisione, isolando i lotti di prodotti interessati in pochi minuti anziché in giorni. Questo livello di tracciabilità è sempre più richiesto dai rivenditori e dagli organismi di regolamentazione nei mercati chiave.
La scelta della giusta combinazione di linee di produzione dipende da diversi fattori: mix di prodotti target, capacità di lavorazione giornaliera, geografia del mercato, infrastruttura disponibile e budget di capitale. Un piccolo caseificio regionale che serve i mercati freschi locali può dare priorità a una linea di latte pastorizzato con un'unità di fermentazione dello yogurt. Un grande trasformatore orientato all’esportazione, al contrario, investirà molto nella capacità UHT e nella tecnologia di confezionamento asettico.
Nel valutare i fornitori di apparecchiature, gli acquirenti dovrebbero guardare oltre il prezzo di acquisto iniziale ed esaminare il costo totale di proprietà, inclusi il consumo di energia, la disponibilità dei pezzi di ricambio, la copertura del servizio post-vendita e l'esperienza acquisita del fornitore con installazioni di scala simile. I test su scala pilota prima della messa in servizio della linea completa possono anche prevenire errori costosi, in particolare per nuove categorie di prodotti o composizioni insolite di latte crudo.
In definitiva, una linea di produzione lattiero-casearia ben configurata non è solo un bene patrimoniale: è la spina dorsale operativa di un marchio lattiero-caseario. Ottenere la tecnologia, il layout e i controlli di processo fin dall'inizio determina la qualità del prodotto, i tempi di attività della produzione e la capacità di scalare la capacità man mano che la domanda del mercato cresce.

Dettagli di contatto
Production Address: N. 9188 Chuannan Fenggong Road, distretto di Fengxian, Shanghai
Office Address: Stanza 603, Edificio 57, No. 260 Maoyuan Road, Distretto di Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Collegamento rapido
Product
Richiedi preventivo personalizzato Hai bisogno di qualcosa di speciale? Siamo qui per aiutarti.