Oct 09, 2026
Comprendere lo scopo principale di una linea di produzione per la lavorazione della purea di frutti di bosco A linea di produzione per la lavorazione della purea di bacche è progettato per trasformare frutti di bosco crudi come fragole, mirtilli, lamponi e more in una purea liscia e consistente adatta per l'uso in bevande, yogurt, marmellate, ripieni di prodotti da forno e alimenti per bambini. Il processo deve preservare sapore, colore e valore nutrizionale eliminando semi, steli e impurità che potrebbero influire sulla qualità del prodotto. Poiché i frutti di bosco sono delicati e altamente deperibili, la linea di produzione deve spostare la materia prima attraverso le fasi di pulizia, lavorazione e conservazione in modo rapido e igienico per prevenirne il deterioramento e mantenerne la freschezza. A differenza delle linee di lavorazione per frutti più sodi, i sistemi di purea di frutti di bosco richiedono attrezzature di movimentazione più delicate per evitare ammaccature o ossidazioni eccessive, insieme a sistemi di filtrazione fine per rimuovere i semi senza togliere polpa e consistenza naturale. Comprendere ogni fase del processo aiuta i produttori a selezionare l'attrezzatura giusta ed evitare costose inefficienze. Fasi chiave del processo di produzione della purea di frutti di bosco A complete berry puree production line typically follows a sequence of stages, each requiring specific machinery to ensure product safety and consistency. La tabella seguente delinea le fasi principali e la loro funzione all'interno del processo complessivo. Palcoscenico Funzione Attrezzatura comune Cernita e lavaggioRimuove detriti, acini danneggiati e contaminanti Lavatrice a bolle, selezionatrice a rulli FrantumazioneDecomposizione delle bacche in una miscela polposaMacchina con frantumatore-frustaTrattamento enzimaticoDecomposizione della pectina per una migliore estrazioneSerbatoio di dosaggio degli enzimiRaffinazione e de-seminaRimozione di semi e bucce, produzione di purea lisciaPulper-finisor, raffinatore a viteOmogeneizzazioneCreare consistenza e consistenza uniformiAlta pressione omogeneizzatorePastorizzazioneElimina i microrganismi nociviPastorizzatore tubolare o a piastreRiempimento asetticoConfezionamento di purea mantenendo la sterilitàRiempitrice bag-in-box o fusto asettica Each of these stages plays a distinct role in ensuring the final product meets safety standards while retaining the color, flavor, and nutritional integrity that berry puree is valued for. Attrezzatura essenziale spiegata in dettaglio Macchine frantoio-battitrici Il frantoio-battitore è spesso la prima grande unità di lavorazione dopo il lavaggio. It gently breaks berries apart while separating larger seeds and stems in a preliminary pass, reducing the load on downstream refining equipment. Le velocità regolabili del battitore consentono agli operatori di controllare la consistenza della polpa iniziale, il che è importante poiché i diversi tipi di bacche hanno consistenza e dimensioni dei semi diverse. Spappolatori per la rimozione dei semi Gli impianti di finitura utilizzano pale rotanti e vagli a maglia fine per separare semi e bucce dalla purea. Le dimensioni dei vagli variano generalmente da 0,5 mm a 1,5 mm a seconda della levigatezza desiderata, con vagli più fini che producono una purea più raffinata adatta per le bevande, mentre vagli leggermente più grossolani vengono utilizzati per prodotti come la marmellata che beneficiano di una consistenza leggermente maggiore. Omogeneizzatori per la consistenza della struttura Gli omogeneizzatori ad alta pressione scompongono le particelle rimanenti per creare una consistenza uniforme e liscia e prevenirne la separazione durante lo stoccaggio. Questo passaggio è particolarmente importante per le puree di frutti di bosco utilizzate nelle applicazioni lattiero-casearie o delle bevande, dove l'uniformità della consistenza influisce direttamente sulla percezione della qualità del prodotto da parte del consumatore. Mantenimento della qualità del prodotto durante tutta la lavorazione Le bacche sono particolarmente sensibili all'ossidazione e al calore, entrambi i quali possono degradare il colore e il contenuto vitaminico se non gestiti correttamente. I produttori dovrebbero prestare molta attenzione alle seguenti pratiche per preservare la qualità del prodotto lungo tutta la linea di produzione. Ridurre al minimo il tempo tra la frantumazione e la pastorizzazione per ridurre l'imbrunimento ossidativo e la perdita di nutrienti. Ove possibile, utilizzare sistemi chiusi e limitati di ossigeno per proteggere i pigmenti antocianici sensibili responsabili del colore delle bacche. Applicare la pastorizzazione flash o il trattamento asettico per ridurre il tempo di esposizione al calore garantendo al tempo stesso la sicurezza microbica. Mantenere condizioni costanti della catena del freddo durante lo stoccaggio e il trasporto se il prodotto non è stabile a scaffale. Calibrare regolarmente l'attrezzatura di raffinazione per garantire una rimozione coerente dei semi senza un'eccessiva perdita di polpa. Queste pratiche aiutano i produttori a fornire una purea che somiglia molto alla frutta fresca sia nell’aspetto che nel gusto, il che rappresenta un elemento chiave di differenziazione nei mercati competitivi di alimenti e bevande. Scegliere la giusta capacità e configurazione della linea di produzione La capacità della linea di produzione dovrebbe essere selezionata in base alla fornitura stagionale prevista di bacche, al volume di produzione target e alle applicazioni del prodotto a valle. Smaller operations processing a few hundred kilograms per hour may opt for compact, semi-automated lines, while large-scale facilities handling several tons per hour typically require fully automated systems with integrated CIP (clean-in-place) capabilities to reduce downtime between production runs. È anche importante considerare la flessibilità nella progettazione delle attrezzature, poiché molti stabilimenti trattano più tipi di bacche sulla stessa linea. Le macchine con dimensioni dello schermo regolabili, controlli di velocità variabili e componenti a cambio rapido consentono ai produttori di passare dalla purea di fragole, mirtillo o frutti di bosco senza lunghi tempi di inattività o sostituzione delle apparecchiature. Sfide comuni e come evitarle Una sfida frequente nella produzione di purea di frutti di bosco è la contaminazione dei semi nel prodotto finale, che in genere deriva da vagli di raffinazione usurati o di dimensioni inadeguate. L'ispezione regolare e la sostituzione tempestiva degli schermi possono prevenire questo problema e mantenere una qualità del prodotto costante tra i lotti. Un altro problema comune è la degradazione del colore causata dall'esposizione prolungata all'ossigeno o dal calore eccessivo durante la pastorizzazione. Manufacturers can address this by investing in equipment designed for minimal air exposure and by optimizing pasteurization temperature and time settings specifically for berry-based products, rather than applying generic fruit processing parameters that may not account for the unique sensitivity of berry pigments and nutrients.
Comprendere i componenti principali di una linea di produzione lattiero-casearia A linea di produzione lattiero-casearia comprende una serie di fasi di lavorazione interconnesse progettate per trasformare il latte crudo in prodotti di consumo sicuri e stabili a scaffale, preservando al tempo stesso la qualità nutrizionale e il gusto. Dal momento in cui il latte crudo arriva in una struttura fino al punto in cui i prodotti finiti vengono confezionati e pronti per la distribuzione, ogni fase deve operare con un preciso controllo della temperatura, tempistiche e standard igienici per garantire sicurezza e qualità costanti del prodotto in ogni lotto prodotto. I moderni impianti di lavorazione lattiero-casearia in genere integrano diverse linee di produzione specializzate sotto un unico ombrello operativo, ciascuna ottimizzata per una specifica categoria di prodotto. Questo approccio modulare consente alle aziende di lavorazione lattiero-casearia di produrre in modo efficiente più tipi di prodotti, come latte UHT, latte pastorizzato e yogurt, utilizzando un'infrastruttura condivisa mantenendo i parametri di lavorazione distinti richiesti da ciascun prodotto. Linea di produzione del latte UHT La lavorazione ad altissima temperatura, o UHT, prevede il riscaldamento del latte a temperature tipicamente comprese tra 135 e 150 gradi Celsius per alcuni secondi, eliminando efficacemente praticamente tutti i microrganismi e le spore che potrebbero altrimenti causare deterioramento. Questo trattamento termico intenso ma breve, combinato con un confezionamento asettico che impedisce la ricontaminazione dopo la lavorazione, consente al latte UHT di rimanere stabile a temperatura ambiente per diversi mesi senza refrigerazione. Il processo UHT fa molto affidamento sul controllo preciso della temperatura e della portata durante tutta la fase di sterilizzazione, poiché anche deviazioni minime possono non riuscire a ottenere una sterilizzazione adeguata o degradare inutilmente il sapore e il profilo nutrizionale del latte attraverso un'eccessiva esposizione al calore. A causa di questa sensibilità, le linee UHT richiedono sofisticati sistemi di controllo automatizzati in grado di mantenere condizioni di lavorazione coerenti attraverso cicli di produzione continui. Linea di produzione di latte pastorizzato La pastorizzazione utilizza un trattamento termico comparativamente inferiore rispetto alla lavorazione UHT, in genere riscaldando il latte a circa 72 gradi Celsius per circa 15 secondi in quella che è nota come pastorizzazione breve ad alta temperatura. Questo metodo elimina efficacemente gli agenti patogeni dannosi preservando al tempo stesso il sapore naturale e le caratteristiche nutrizionali del latte rispetto alla lavorazione UHT, sebbene il prodotto risultante richieda una refrigerazione continua e abbia una durata di conservazione notevolmente più breve. Le linee di produzione di latte pastorizzato includono tipicamente un sistema di scambiatore di calore a piastre che trasferisce efficientemente il calore sia durante la fase di riscaldamento che durante la successiva fase di raffreddamento, riducendo al minimo il consumo di energia e garantendo al tempo stesso un rapido raffreddamento del latte dopo la pastorizzazione per prevenire la ricrescita batterica prima del confezionamento. Stanze del latte dell'azienda lattiero-casearia Le sale del latte costituiscono l'ambiente critico della prima fase di lavorazione situato presso o vicino al punto di raccolta del latte, dove il latte crudo viene inizialmente raffreddato, filtrato e conservato prima di essere trasportato a un impianto di lavorazione centrale. Una corretta progettazione della sala latte e la scelta delle attrezzature influiscono direttamente sulla qualità del latte crudo, poiché velocità di raffreddamento inadeguate o una lavorazione ritardata possono consentire un'accelerazione della crescita batterica prima che il latte raggiunga le fasi di lavorazione formale. Un funzionamento efficace delle sale di mungitura prevede in genere un raffreddamento rapido fino a una temperatura inferiore a 4 gradi Celsius entro un breve periodo dopo la mungitura, insieme alla regolare igienizzazione delle attrezzature per prevenire la contaminazione che potrebbe compromettere l'intero processo di produzione a valle. Poiché le condizioni della sala latte stabiliscono la qualità di base della materia prima che entra nella linea di produzione più ampia, l’investimento in apparecchiature affidabili di raffreddamento e stoccaggio in questa fase ripaga l’intera catena di lavorazione. Linea di produzione di fermentazione dello yogurt La produzione di yogurt introduce un ulteriore livello di complessità rispetto alla lavorazione del latte liquido, poiché richiede una fase di fermentazione controllata in cui specifiche colture batteriche convertono gli zuccheri del latte in acido lattico, conferendo allo yogurt il suo caratteristico sapore piccante e la consistenza addensata. Questo processo di fermentazione richiede un controllo preciso della temperatura, generalmente mantenuta tra 42 e 45 gradi Celsius, insieme a una durata della fermentazione attentamente monitorata per ottenere consistenza e acidità del prodotto coerenti in ogni lotto. Dopo la fermentazione, le linee di produzione dello yogurt includono generalmente fasi di raffreddamento per arrestare l'ulteriore attività batterica una volta raggiunto il livello di acidità desiderato, insieme a fasi facoltative di omogeneizzazione e aggiunta di aroma a seconda della specifica formulazione del prodotto. La precisione richiesta in ciascuna di queste fasi rende i sistemi di monitoraggio automatizzato particolarmente preziosi per mantenere una qualità costante dello yogurt su scala di produzione commerciale. Confronto tra i principali tipi di linee di produzione lattiero-casearia La tabella seguente riassume le differenze di lavorazione principali e i risultati tipici della durata di conservazione nei principali tipi di linee di produzione lattiero-casearia. Linea di produzione Temperatura di lavorazione Durata di conservazione tipica Latte UHT 135–150°C, pochi secondi Diversi mesi, temperatura ambiente Latte pastorizzato ~72°C, 15 secondi 1–3 settimane, refrigerato Yogurt Fermentazione a 42–45°C 2–4 settimane, refrigerato Fattori chiave nella valutazione di un investimento in una linea di produzione lattiero-casearia Le strutture che valutano un investimento in attrezzature nuove o aggiornate per la lavorazione dei prodotti lattiero-caseari dovrebbero valutare diversi fattori operativi per garantire che il sistema selezionato sia in linea con i loro specifici obiettivi di produzione. Requisiti di capacità produttiva: verificare che la produttività delle apparecchiature corrisponda alla domanda attuale e futura prevista. Flessibilità della gamma di prodotti: valuta se la linea può ospitare più tipi di prodotto senza un'ampia riorganizzazione. Funzionalità di automazione e monitoraggio: valuta i sistemi di controllo che supportano una qualità costante durante i cicli di produzione continui. Standard di progettazione igienica: garantire che le apparecchiature soddisfino i requisiti di sicurezza alimentare e di igiene applicabili per la lavorazione dei prodotti lattiero-caseari. Efficienza energetica: valutare le caratteristiche di recupero del calore e consumo energetico che influiscono sui costi operativi a lungo termine. Mantenere una qualità costante in tutto il processo di produzione Indipendentemente dallo specifico prodotto lattiero-caseario prodotto, il mantenimento di rigorosi protocolli igienici e un monitoraggio costante del processo in ogni fase rimane essenziale per la produzione di prodotti lattiero-caseari sicuri e di alta qualità su scala commerciale. La pulizia e la sanificazione regolari delle attrezzature, combinate con il monitoraggio continuo della temperatura e della qualità, aiutano le strutture a individuare tempestivamente potenziali problemi e a mantenere gli standard di prodotto coerenti che sia gli organismi di regolamentazione che i consumatori si aspettano dalle moderne operazioni di lavorazione dei prodotti lattiero-caseari.
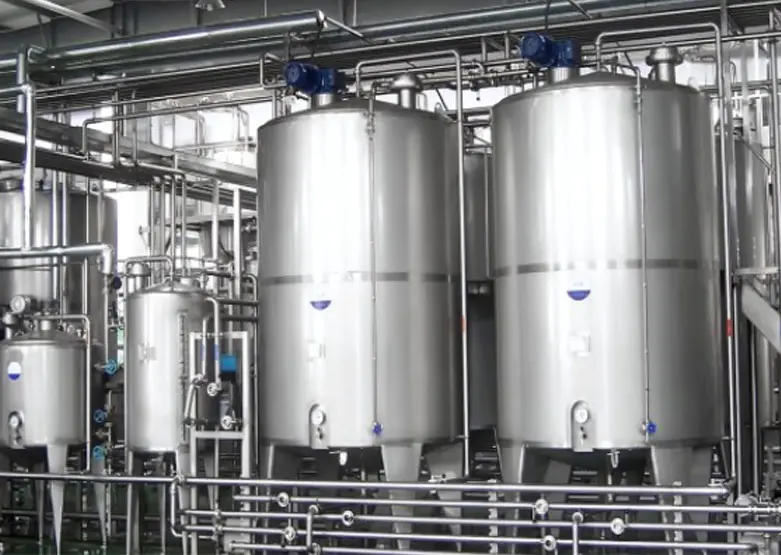
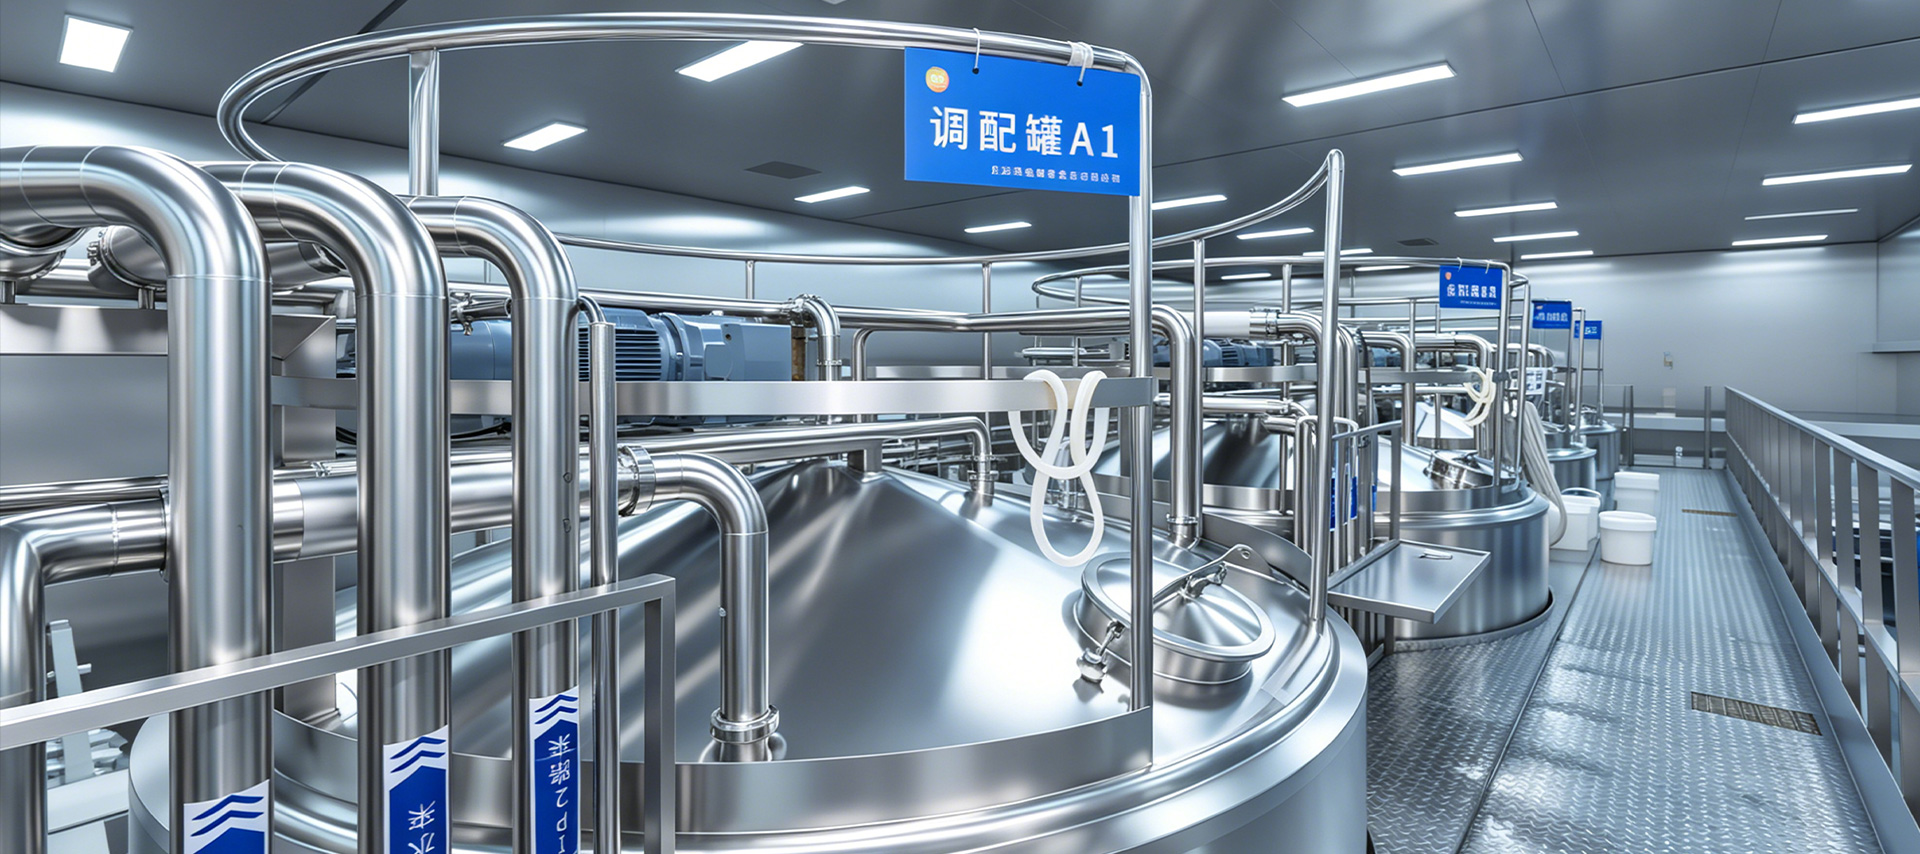
Le operazioni di lavorazione dei liquidi nei settori lattiero-caseario, dei succhi e delle bevande, della produzione di birra, chimici e biotecnologici condividono tutte un'esigenza comune: attrezzature affidabili per trattenere e miscelare temporaneamente materie prime, prodotti intermedi o prodotti finiti prima della fase successiva della produzione. I serbatoi di stoccaggio a strato singolo svolgono questo ruolo in modo efficiente, offrendo una soluzione semplice ed economica per le strutture che non richiedono l'isolamento termico o il rivestimento tipici dei serbatoi con design più complessi. Comprendere come vengono costruiti questi serbatoi, dove si inseriscono in una linea di produzione e quali fattori influenzano la scelta del serbatoio aiuta i gestori delle strutture e gli ingegneri di processo a prendere decisioni informate sulle apparecchiature. Che cos'è un serbatoio di stoccaggio a strato singolo? A serbatoio di stoccaggio monostrato è costituito da una struttura a parete singola, generalmente in acciaio inossidabile, senza lo strato di rivestimento aggiuntivo utilizzato per scopi di riscaldamento, raffreddamento o isolamento che si trova nei serbatoi a doppio rivestimento o triplo strato. Questa struttura più semplice rende i serbatoi monostrato più leggeri, meno costosi da produrre e più facili da pulire e mantenere, pur rispettando gli standard igienici richiesti per le applicazioni alimentari, delle bevande e di tipo farmaceutico. Questi serbatoi sono comunemente utilizzati per lo stoccaggio temporaneo e la miscelazione di materiali liquidi che non richiedono un controllo preciso della temperatura durante il periodo di conservazione. Ciò include lo stoccaggio temporaneo tra le fasi di produzione, la miscelazione degli ingredienti, il mantenimento del prodotto finito prima del confezionamento o lo stoccaggio delle materie prime in attesa di ulteriore lavorazione. Settori chiave che fanno affidamento su serbatoi a strato singolo I serbatoi di stoccaggio a strato singolo sono presenti in un'ampia gamma di ambienti di produzione, ciascuno con requisiti leggermente diversi in termini di progettazione, capacità e agitazione del serbatoio. Lavorazione lattiero-casearia Negli stabilimenti lattiero-caseari, i serbatoi a strato singolo vengono spesso utilizzati per conservare il latte crudo prima della pastorizzazione, conservare il latte standardizzato tra le fasi di lavorazione o tamponare i prodotti finiti come latte aromatizzato o panna prima del confezionamento. Poiché i prodotti lattiero-caseari sono sensibili alla contaminazione, gli interni dei serbatoi devono avere superfici lisce e lucide che riducano al minimo l'accumulo di batteri e semplifichino la pulizia. Produzione di succhi e bevande I produttori di succhi e bevande utilizzano serbatoi a strato singolo per miscelare i concentrati con acqua, miscelare aromi e dolcificanti e conservare le bevande finite prima dell'imbottigliamento o dell'inscatolamento. In questa fase è spesso necessaria l'agitazione per garantire una distribuzione uniforme degli ingredienti in tutto il lotto. Produzione della birra I birrifici utilizzano comunemente serbatoi a strato singolo come serbatoi per birra brillante, serbatoi di stoccaggio dell'acqua o recipienti per il mosto e la birra finita nelle fasi del processo in cui il controllo della temperatura è gestito altrove nel sistema. Questi serbatoi supportano la natura flessibile e a più fasi della produzione della birra, in cui il liquido si sposta tra diversi recipienti prima di raggiungere la linea di confezionamento. Applicazioni chimiche e biotecnologiche Negli ambienti chimici e biotecnologici, i serbatoi monostrato fungono da recipienti di contenimento per reagenti, soluzioni intermedie o liquidi tampone utilizzati nei processi di formulazione e produzione. Queste applicazioni spesso richiedono una rigorosa compatibilità dei materiali, poiché alcuni prodotti chimici richiedono gradi di lega specifici per prevenire la corrosione o reazioni indesiderate con la superficie del serbatoio. Materiali da costruzione e caratteristiche del design La maggior parte dei serbatoi di stoccaggio a strato singolo sono costruiti in acciaio inossidabile 304 o 316, con il grado 316 preferito in applicazioni che coinvolgono prodotti chimici corrosivi, prodotti ad alta salinità o severi requisiti farmaceutici. La finitura della superficie interna viene generalmente specificata utilizzando un valore Ra misurato in micrometri, con finiture più lisce che riducono il rischio di residui di prodotto e crescita batterica. I piani superiori dei serbatoi possono essere piatti, bombati o conici a seconda dell'applicazione, mentre i fondi sono spesso inclinati per consentire il drenaggio completo durante la pulizia e lo scarico del prodotto. Gli accessori standard includono passi d'uomo per l'accesso interno, vetri spia per il monitoraggio visivo, collegamenti di ingresso e uscita sanitari e aperture di sfiato per gestire le variazioni di pressione quando il liquido viene aggiunto o rimosso. Opzioni di agitazione: con e senza miscelazione I serbatoi monostrato possono essere configurati con o senza agitatore, a seconda che il processo richieda o meno una miscelazione attiva. I serbatoi utilizzati esclusivamente per contenere o tamponare un liquido omogeneo, come il latte pastorizzato finito in attesa di confezionamento, spesso non necessitano di agitazione. Al contrario, i serbatoi utilizzati per miscelare ingredienti, sciogliere polveri o mantenere la sospensione di particolati richiedono in genere un miscelatore. I tipi comuni di agitatori includono miscelatori a elica montati in alto per la miscelazione generale, agitatori ad ancora per liquidi ad alta viscosità e miscelatori ad ingresso laterale per serbatoi di grande diametro dove un albero montato in alto sarebbe poco pratico. La scelta della velocità dell'agitatore e del design delle pale dipende dalla viscosità del liquido, dall'intensità di miscelazione richiesta e dal rischio che il processo introduca aria o schiuma in eccesso nel prodotto. Scegliere la giusta capacità e configurazione del serbatoio Il dimensionamento del serbatoio dovrebbe essere basato sul volume di produzione, sulla frequenza dei lotti e sulla quantità di tempo tampone necessario tra le fasi di lavorazione. I serbatoi sottodimensionati possono creare colli di bottiglia che rallentano la produzione, mentre i serbatoi sovradimensionati aumentano i costi di capitale e i requisiti di spazio senza aggiungere valore proporzionale. Applicazione Intervallo di capacità tipico Agitazione necessaria Conservazione del buffer del latte crudo Da 1.000 a 20.000 litri Facoltativo Miscelazione del succo Da 500 a 10.000 litri Obbligatorio Tenuta della birra brillante Da 1.000 a 30.000 litri Solitamente non richiesto Stoccaggio dei reagenti chimici Da 200 a 5.000 litri Dipende dalla formulazione Considerazioni sulla manutenzione e l'igiene Poiché i serbatoi a strato singolo sono spesso utilizzati nelle applicazioni alimentari, delle bevande e biotecnologiche, i servizi igienico-sanitari sono una parte centrale delle operazioni in corso. Molti serbatoi sono progettati per supportare sistemi clean-in-place, che fanno circolare soluzioni detergenti e igienizzanti attraverso il serbatoio e le tubazioni associate senza richiedere lo smontaggio manuale. Le sfere spray montate all'interno del serbatoio distribuiscono il liquido detergente sulle superfici interne, raggiungendo aree altrimenti di difficile accesso. L'ispezione di routine di guarnizioni, valvole e cordoni saldati aiuta a prevenire perdite e rischi di contaminazione. Le strutture che trattano prodotti altamente regolamentati, come prodotti farmaceutici o ingredienti per formule per neonati, spesso seguono protocolli di convalida più rigorosi per confermare che i cicli di pulizia soddisfano costantemente gli standard di controllo microbico. Fattori chiave da valutare prima dell'acquisto La scelta del giusto serbatoio di stoccaggio monostrato implica la valutazione di diversi fattori pratici specifici per l'applicazione prevista. Confermare che il grado del materiale corrisponda ai requisiti di compatibilità chimica o biologica del liquido da conservare. Determinare se è necessaria l'agitazione e, in tal caso, selezionare un tipo di miscelatore e una dimensione del motore adeguati alla viscosità del liquido. Verificare che il serbatoio includa raccordi sanitari adeguati e supporti le procedure di pulizia sul posto se richiesto dagli standard normativi. Valutare i requisiti di spazio sul pavimento e di supporto strutturale, in particolare per i serbatoi verticali più grandi che potrebbero necessitare di fondazioni rinforzate. Considerare la futura crescita della produzione quando si seleziona la capacità, consentendo una certa flessibilità senza investire eccessivamente nel volume inutilizzato. I serbatoi di stoccaggio a strato singolo rimangono una scelta pratica e versatile per le strutture che necessitano di capacità di contenimento e miscelazione affidabile senza i costi aggiuntivi e la complessità del rivestimento termico. Abbinando attentamente il materiale, la configurazione, l'agitazione e la capacità del serbatoio alle esigenze specifiche dei processi lattiero-caseari, delle bevande, della produzione della birra, chimici o biotecnologici, i gestori delle strutture possono ottenere prestazioni affidabili mantenendo l'investimento in attrezzature proporzionale alle effettive esigenze di produzione.
Comprendere l'intera portata di una linea di produzione per la lavorazione di bevande al tè La produzione commerciale di bevande a base di tè implica molto di più che preparare una tazza di tè e sigillarla in una bottiglia. Una linea di produzione completamente integrata per la lavorazione delle bevande al tè combina la manipolazione precisa degli ingredienti, il trattamento termico, il riempimento sterile e l'imballaggio automatizzato in un sistema continuo ad alto rendimento. Che il prodotto finale sia tè verde pronto da bere (RTD), tè nero con latte o infusi di erbe, la logica di produzione sottostante segue una sequenza strutturata di operazioni. Comprendere ogni fase aiuta i produttori a identificare le lacune in termini di efficienza, garantire la conformità alla sicurezza alimentare e aumentare la produzione senza sacrificare la qualità del prodotto. Ricevimento e pretrattamento delle materie prime Ogni ciclo di produzione inizia con l'assunzione delle materie prime. Le foglie di tè secche, gli estratti vegetali, i dolcificanti, gli additivi e l'acqua vengono ricevuti e controllati in base alle specifiche di qualità stabilite. Per gli input di fogli sfusi, il contenuto di umidità, la dimensione delle particelle e la carica microbica vengono valutati prima che i materiali entrino nel reparto di lavorazione. Il trattamento dell'acqua è altrettanto fondamentale, poiché l'acqua del rubinetto o del pozzo deve essere purificata attraverso la filtrazione e la deionizzazione a osmosi inversa (RO) per rimuovere cloro, metalli pesanti e solidi disciolti che altrimenti altererebbero il gusto e la stabilità. Gli ingredienti secchi vengono generalmente conservati in silos climatizzati o contenitori sigillati per evitare aggregazioni e contaminazioni. Gli ingredienti liquidi come estratti vegetali concentrati o agenti aromatizzanti sono conservati in serbatoi di acciaio inossidabile con sistemi di agitazione. La fase di pretrattamento stabilisce la base di qualità per tutto ciò che avviene a valle, rendendo la qualificazione dei fornitori e l'ispezione in entrata passaggi non negoziabili in qualsiasi linea ben gestita. Estrazione e produzione di birra La fase di estrazione converte le materie prime del tè in una base liquida concentrata. I sistemi di estrazione industriale del tè rientrano tipicamente in due categorie: estrazione con acqua calda ed estrazione con birra fredda. L'estrazione con acqua calda utilizza temperature comprese tra 75°C e 95°C, a seconda della varietà di tè, per dissolvere catechine, caffeina, teanina e composti aromatici entro un tempo di contatto controllato. I sistemi di preparazione a freddo funzionano a temperature inferiori a 20°C per periodi prolungati, producendo un profilo aromatico più morbido con un amaro inferiore, ma richiedendo tempi di ciclo più lunghi e una maggiore capacità del serbatoio. Parametri di estrazione chiave La tabella seguente riassume gli intervalli operativi standard per i tipi di tè comuni in un sistema di estrazione a caldo continuo: Tipo di tè Temp. di estrazione (°C) Tempo di contatto (min) Rapporto tè-acqua Tè verde 75-80 3–6 da 1:80 a 1:100 Tè Nero 88–95 4–8 1:60-1:80 Tè Oolong 82–88 4–7 1:70-1:90 Infuso di erbe 90–95 5–10 1:50-1:70 Dopo l'estrazione, il liquido passa attraverso una fase di filtrazione che rimuove le foglie esaurite e i solidi sospesi. Vengono comunemente utilizzate presse a nastro continue, centrifughe o filtri a piastre e telaio, seguiti da una membrana di microfiltrazione secondaria per ottenere la limpidezza prevista nel tè in bottiglia commerciale. Miscelazione, standardizzazione e aggiustamento della formula Una volta preparato il liquido base del tè, entra in un serbatoio di miscelazione dove vengono aggiunti dolcificanti, acidi, stabilizzanti, vitamine o aromi a seconda della formula del prodotto. I sistemi di dosaggio automatizzati utilizzano misuratori di flusso e celle di carico per garantire che ogni ingrediente venga aggiunto entro fasce di tolleranza ristrette. Per le varianti di tè al latte, viene utilizzata un'apparecchiatura di emulsionamento per disperdere uniformemente ingredienti lattiero-caseari o vegetali contenenti grassi in tutta la matrice liquida. La standardizzazione prevede la regolazione del Brix (contenuto di zucchero), del pH e del rapporto Brix/acido per soddisfare il profilo sensoriale target. I rifrattometri in linea e i sensori di pH forniscono feedback in tempo reale al sistema di controllo, consentendo correzioni automatiche prima che il prodotto passi al trattamento termico. Questa fase è quella in cui avviene gran parte del lavoro di coerenza tra batch e lotto e richiede uno stretto coordinamento tra il team della formula e gli operatori di produzione. Lavorazioni termiche: pastorizzazione e UHT Il trattamento termico è la fase più critica per la sicurezza alimentare nell'intera linea di produzione della lavorazione delle bevande al tè. Vengono utilizzati due metodi principali a seconda del formato della confezione e della durata di conservazione desiderata: Pastorizzazione HTST (breve tempo ad alta temperatura): Il prodotto viene riscaldato a circa 85–95°C per 15–30 secondi utilizzando uno scambiatore di calore a piastre, quindi raffreddato rapidamente. Questo metodo è adatto per bottiglie di vetro riempite a caldo e contenitori in PET con tappi in alluminio, raggiungendo una durata di conservazione compresa tra 6 e 12 mesi a temperatura ambiente. Elaborazione UHT (temperatura ultra elevata): Il prodotto raggiunge i 130–145°C per 2–6 secondi, eliminando tutti gli organismi vegetativi e la maggior parte delle spore. Il trattamento UHT è abbinato a sistemi di riempimento asettico per ottenere una durata di conservazione estesa di 12-18 mesi senza refrigerazione, rendendolo ideale per i formati in cartone Tetra Pak e PET asettico. La scelta tra questi due metodi influisce non solo sull'investimento in attrezzature ma anche sul profilo aromatico del prodotto finale. I tè trattati UHT spesso sviluppano una nota cotta a causa delle reazioni di Maillard a temperature elevate, che devono essere gestite attraverso aggiustamenti della formula o agenti mascheranti il sapore. Sistemi di riempimento e sigillatura La fase di riempimento deve mantenere la sterilità stabilita durante la lavorazione termica. Tre approcci di riempimento sono standard in tutto il settore: Riempimento a caldo: Il prodotto viene riempito a 85–90°C direttamente in contenitori preformati in PET o vetro. Il calore residuo sterilizza lo spazio di testa del contenitore. Dopo la sigillatura, i contenitori vengono capovolti brevemente per sterilizzare l'interno del tappo, quindi fatti passare attraverso un tunnel di raffreddamento. Questo sistema ha costi di attrezzatura inferiori ma limita la progettazione del contenitore a causa degli effetti di contrazione termica. Riempimento a freddo con pastorizzazione a tunnel: Il prodotto viene riempito a freddo in contenitori sigillati, che vengono poi fatti passare attraverso un pastorizzatore a tunnel. Questo metodo consente forme di contenitori più flessibili ma aggiunge costi energetici e requisiti di spazio sul pavimento. Riempimento asettico: I contenitori e le chiusure vengono sterilizzati separatamente utilizzando perossido di idrogeno o trattamento UV e il riempimento avviene in una camera bianca di Classe 100. Questa è l'opzione più dispendiosa in termini di capitale, ma offre la migliore stabilità del prodotto e la più ampia compatibilità dei formati di imballaggio. La precisione del volume di riempimento viene monitorata tramite selezionatrici ponderali o misuratori di flusso in linea, con sistemi di scarto automatizzati che rimuovono i contenitori sotto o troppo pieni prima che raggiungano l'unità di sigillatura. Etichettatura, codifica e imballaggio secondario Dopo la sigillatura, i contenitori passano attraverso etichettatrici che applicano etichette autoadesive, termoretraibili o applicate con colla con registrazione precisa. I codificatori laser o a getto d'inchiostro ad alta velocità stampano i numeri di lotto, le date di produzione e le date di scadenza direttamente su contenitori o tappi. I sistemi di ispezione visiva verificano la presenza di etichette mancanti, applicazioni distorte e codici illeggibili prima che i contenitori passino all'imballaggio secondario. L'imballaggio secondario consiste nel raggruppare i singoli contenitori in multipack, inserirli in cartoni o avvolgerli in film termoretraibile. I formatori automatizzati di casse, i trasportatori di prodotti e le imballatrici formano e riempiono le casse di spedizione a velocità sincronizzate con il sistema di riempimento a monte. I robot di pallettizzazione impilano le casse sui pallet seguendo modelli preprogrammati che ottimizzano la stabilità del carico e l'efficienza di impilamento del magazzino. Integrazione del controllo qualità su tutta la linea Moderno linee di produzione per la lavorazione delle bevande del tè integrare il controllo di qualità in ogni fase anziché fare affidamento esclusivamente sull’ispezione di fine linea. I punti di controllo critici includono la temperatura e il tempo di estrazione, la torbidità post-filtrazione, il grado Brix e il pH della miscelazione, la letalità del processo termico (valore F o riduzione logaritmica equivalente), il peso di riempimento e l'integrità della tenuta. Ciascuno di questi parametri viene registrato dal sistema SCADA o PLC e archiviato per scopi di tracciabilità del lotto. I pannelli di valutazione sensoriale valutano il sapore, il colore e l'aroma di ciascun lotto di produzione utilizzando protocolli standardizzati. I test microbiologici dei campioni conservati confermano la sterilità prima che il prodotto venga rilasciato dal magazzino. Per i mercati di esportazione, ulteriori controlli di conformità riguardano i limiti dei metalli pesanti, i livelli di residui di pesticidi nel tè in ingresso e i test di migrazione degli imballaggi. Considerazioni sull'automazione e sull'integrazione della linea L'efficienza della linea in un impianto di produzione di bevande al tè è determinata non solo dalla velocità della singola macchina, ma anche dal modo in cui ogni fase è integrata. I serbatoi tampone tra l'estrazione e il riempimento proteggono dai ritardi a monte. I sistemi CIP (Clean-in-Place) automatizzati eseguono il ciclo delle tubazioni di lavorazione attraverso sequenze di sostanze caustiche, acide e di risciacquo tra i cicli di produzione, riducendo al minimo i tempi di inattività e il rischio di contaminazione incrociata. Il monitoraggio dell'OEE (Overall Equipment Effectiveness) aiuta i team operativi a quantificare separatamente le perdite di disponibilità, di velocità e di qualità, consentendo azioni di miglioramento mirate anziché ampi aggiornamenti di capacità. Selezionare la giusta combinazione di trattamento termico, tecnologia di riempimento e formato del contenitore fin dalle prime fasi di progettazione del progetto evita costosi retrofit successivi. I produttori che passano da 5.000 bottiglie all'ora a 30.000 bottiglie all'ora devono affrontare non solo le sfide relative al dimensionamento delle apparecchiature, ma anche modifiche al sequenziamento CIP, alla fornitura di servizi pubblici e alla documentazione del sistema di qualità. Pianificare la linea di produzione come sistema integrato fin dall'inizio è ciò che distingue lo scale-up sostenibile dalla risoluzione reattiva dei problemi.
Fasi chiave in una linea di produzione per la lavorazione della purea di frutti di bosco A linea di produzione di purea di bacche porta la frutta cruda attraverso una sequenza di fasi di lavorazione meccanica e termica per produrre una purea liscia e stabile, adatta per l'uso in succhi, yogurt, marmellate, ripieni per prodotti da forno o concentrati per bevande. Il flusso generale passa dalla cernita e lavaggio, passando per la frantumazione e la riduzione in pasta, fino alle fasi di raffinazione che rimuovono semi e bucce, seguite dalla pastorizzazione e dal riempimento finale in contenitori di stoccaggio o spedizione. Ciascuna fase di questa sequenza influisce direttamente sulla consistenza del prodotto finale, sulla ritenzione del colore e sulla sicurezza microbica, motivo per cui la selezione dell'attrezzatura in ogni fase deve corrispondere alle caratteristiche specifiche della varietà di bacche da lavorare. Le bacche presentano sfide di lavorazione uniche rispetto ai frutti più sodi a causa del loro elevato contenuto di umidità, della delicata struttura della buccia e, in molti casi, dei piccoli semi incorporati in tutta la polpa che devono essere separati senza un'eccessiva perdita di polpa utilizzabile. Una linea di produzione ben progettata tiene conto di queste caratteristiche in ogni fase anziché fare affidamento su apparecchiature generiche per la lavorazione della frutta che potrebbero non gestire le bacche in modo efficiente. Ordinamento, lavaggio e preparazione delle bacche crude La prima fase di qualsiasi linea di purea di frutti di bosco prevede la rimozione di frutta danneggiata, steli, foglie e detriti estranei prima che inizi il lavaggio, poiché la lavorazione di frutta contaminata o avariata può compromettere l'intero lotto a valle. Le selezionatrici ottiche, che utilizzano telecamere e talvolta sensori nel vicino infrarosso per rilevare difetti di colore e superficie, sono diventate sempre più comuni sulle linee di produzione più grandi perché possono identificare muffe, frutti acerbi o materiali estranei molto più velocemente e in modo più coerente rispetto alla sola ispezione manuale. Dopo la cernita, gli acini passano generalmente attraverso un sistema di lavaggio a bolle o a spruzzo progettato per rimuovere lo sporco e i residui superficiali senza ammaccare i delicati frutti. I lavabolle utilizzano bolle d'aria ascendenti per agitare delicatamente la frutta in un bagno d'acqua, che è generalmente preferibile rispetto ai sistemi di spruzzatura ad alta pressione per frutti di bosco morbidi come lamponi o more che possono essere danneggiati dall'impatto diretto del getto d'acqua. Frantumazione, trattamento enzimatico e raffinazione Una volta pulite, le bacche passano alla fase di frantumazione e riduzione della polpa, dove battitori meccanici o rulli di frantumazione sminuzzano il frutto in una poltiglia grossolana. Questa poltiglia cruda contiene ancora semi, frammenti di buccia e in alcuni casi gambi che devono essere rimossi prima che la purea raggiunga la sua consistenza liscia e finale. Trattamento con enzima pectinasi Molte varietà di frutti di bosco, in particolare fragole e mirtilli, contengono pectina che addensa la poltiglia e rende più difficile separare efficacemente semi e bucce durante la raffinazione. L'aggiunta dell'enzima pectinasi in questa fase rompe la struttura della pectina, riducendo la viscosità e migliorando la resa in succo e polpa durante la successiva fase di raffinazione. Il dosaggio degli enzimi e il tempo di reazione devono essere attentamente controllati, poiché sia un trattamento insufficiente che eccessivo possono influenzare la consistenza e la stabilità del colore della purea finale. Attrezzature per la denocciolatura e la semina Dopo il trattamento enzimatico, la poltiglia passa attraverso una macchina raffinatrice, spesso chiamata finitrice a pale o pressa a vite, che forza la polpa attraverso uno schermo perforato mentre i semi, i frammenti di buccia e gli eventuali steli rimanenti vengono separati e scaricati separatamente. La dimensione delle maglie del vaglio viene selezionata in base alla consistenza finale desiderata, con vagli più fini che producono una purea più liscia al costo di una resa complessiva leggermente inferiore, poiché parte della polpa utilizzabile viene inevitabilmente scaricata insieme ai semi e agli scarti della buccia con impostazioni di maglia più strette. Confronto tra metodi di pastorizzazione e riempimento asettico Il trattamento termico è necessario per disattivare i microrganismi e gli enzimi deterioranti che altrimenti continuerebbero a degradare il colore e il sapore della purea durante la conservazione. Il metodo scelto influisce sia sulla durata di conservazione che sull'investimento in attrezzature necessarie per la linea di produzione. Metodo Temperatura tipica Impatto sulla durata di conservazione Pastorizzazione HTST Da 85°C a 95°C, mantenimento breve Conservazione refrigerata, settimane o mesi Lavorazione asettica Da 90°C a 110°C, tenuta ultrabreve Conservazione in ambiente, fino a 12 mesi Riempimento a caldo Da 85°C a 90°C al riempimento Stoccaggio ambientale, diversi mesi La lavorazione asettica richiede un investimento maggiore in attrezzature, poiché la purea deve essere raffreddata rapidamente dopo il trattamento termico e riempita in una confezione presterilizzata all'interno di un ambiente sterile completamente chiuso per evitare la ricontaminazione. Questo metodo è generalmente preferito dalle aziende più grandi che riforniscono clienti industriali sfusi, poiché la durata di conservazione ambientale prolungata semplifica la logistica e riduce la necessità di trasporto e stoccaggio nella catena del freddo. Considerazioni sull'attrezzatura per diversi tipi di bacche Diverse varietà di bacche richiedono adeguamenti alle impostazioni delle apparecchiature e talvolta configurazioni della macchina completamente diverse per essere lavorate in modo efficiente. Le fragole, con le loro dimensioni relativamente grandi e la polpa più morbida, generalmente necessitano di rulli di frantumazione più delicati con una distanza più ampia per evitare un'eccessiva frammentazione dei semi, che può introdurre sapori amari nella purea finale se i semi vengono schiacciati in modo troppo aggressivo. I mirtilli, a causa delle loro piccole dimensioni e della buccia più dura, spesso richiedono una fase iniziale di frantumazione più fine, ma beneficiano di una raffinazione meno aggressiva poiché i loro semi sono abbastanza piccoli da rendere la rimozione completa meno critica per la consistenza del prodotto finale. Lamponi e more richiedono un'attenta separazione dei semi a causa dei loro numerosi semi piccoli e duri che possono influenzare negativamente la sensazione in bocca se non adeguatamente filtrati. Le fragole necessitano di una movimentazione meccanica più delicata lungo tutta la linea a causa della loro polpa più morbida e della maggiore suscettibilità agli ammaccature e alla rapida ossidazione. I mirtilli rossi, essendo più sodi e più acidi, spesso richiedono una fase di pretrattamento più lunga o di frantumazione o cottura a vapore per ammorbidire la buccia prima che possa verificarsi un'efficace spappolamento. I mirtilli beneficiano della manipolazione che protegge il colore, poiché i loro pigmenti antocianici sono sensibili all'ossidazione e all'esposizione prolungata alle superfici di lavorazione dei metalli. Mantenimento degli standard di igiene e sicurezza alimentare Le linee di produzione di purea di frutti di bosco devono essere progettate tenendo presente la pulizia e l'igiene fin dall'inizio, poiché i residui di polpa di frutta lasciati nelle fessure delle apparecchiature possono rapidamente diventare un terreno fertile per muffe e batteri tra i cicli di produzione. La struttura in acciaio inossidabile su tutta la linea, combinata con raccordi sanitari tri-clamp anziché con collegamenti per tubi filettati, rende lo smontaggio e la pulizia significativamente più rapidi e accurati tra un lotto e l'altro. Molte strutture implementano sistemi clean-in-place, che fanno circolare soluzioni detergenti e igienizzanti attraverso sezioni chiuse della linea senza richiedere lo smontaggio manuale completo, riducendo sia il tempo di manodopera che il rischio di pulizia incompleta in aree difficili da raggiungere. Test microbici regolari sia sulle materie prime che sui lotti di purea finita, combinati con programmi di pulizia documentati, supportano la conformità alle certificazioni di sicurezza alimentare come HACCP o BRC, che molti acquirenti commerciali richiedono prima di accettare di acquistare la purea da un determinato fornitore. Massimizzare la resa e ridurre gli sprechi Per massimizzare la resa utilizzabile della purea riducendo al minimo gli sprechi durante la fase di raffinazione è necessario bilanciare la selezione della rete del vaglio, il dosaggio degli enzimi e la velocità di produzione della macchina rispetto alle specifiche della consistenza finale desiderate. Il funzionamento troppo rapido delle apparecchiature di raffinazione può lasciare intrappolata una quantità eccessiva di polpa utilizzabile nel flusso di scarico dei semi e della buccia, mentre il funzionamento troppo lento riduce la capacità produttiva complessiva senza necessariamente migliorare ulteriormente la resa. Molte strutture campionano e analizzano periodicamente il flusso di semi e sottoprodotti della buccia per confermare che le perdite di rendimento rimangono entro un intervallo accettabile, regolando le dimensioni dello schermo o il tempo di trattamento degli enzimi quando le perdite iniziano ad aumentare. I flussi di sottoprodotti della fase di raffinazione, inclusi semi e bucce, vengono sempre più riutilizzati da alcuni trasformatori in prodotti secondari come integratori di fibre di frutta o estratti coloranti naturali, trasformando quello che in precedenza era un costo di smaltimento dei rifiuti in un flusso di entrate aggiuntivo per l'operazione.
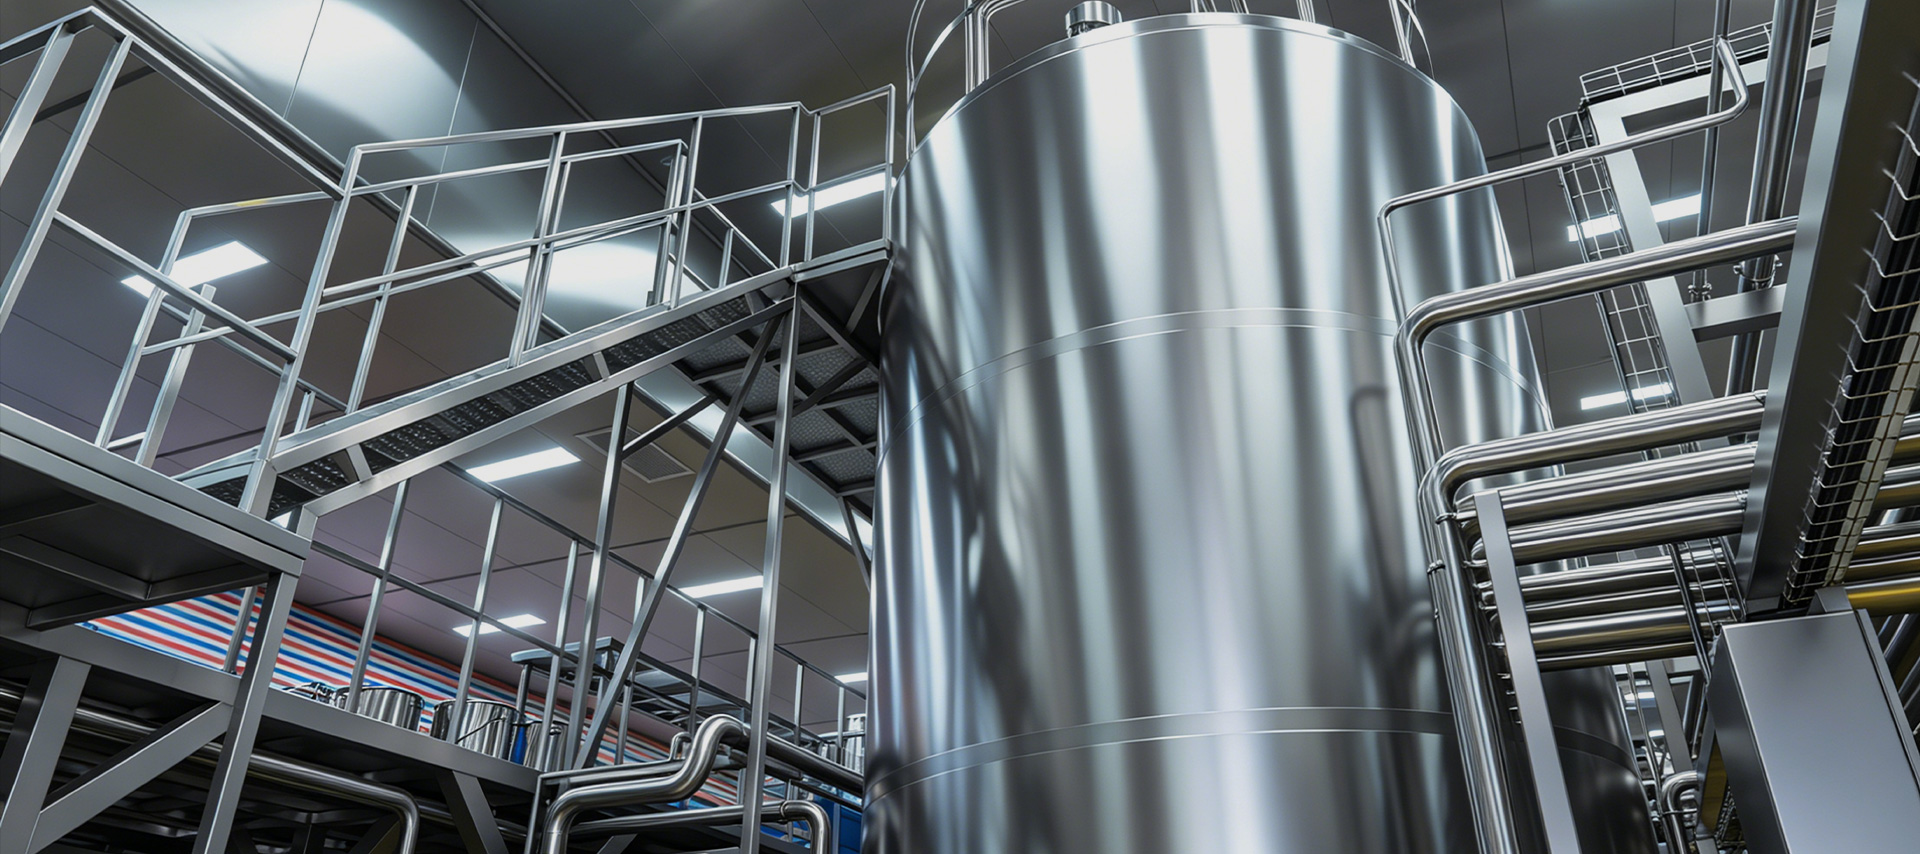
Per i caseifici e gli impianti di lavorazione del latte su larga scala, la qualità del latte crudo non è determinata esclusivamente dalla mandria, ma è anche influenzata da ciò che accade nelle ore tra la mungitura e la lavorazione. Il controllo della temperatura, le condizioni igieniche di conservazione e l'agitazione costante durante la conservazione influiscono direttamente sulla conta batterica, sulla stabilità dei globuli di grasso e sulle proprietà sensoriali del latte che alla fine raggiunge i consumatori. Un grande serbatoio di stoccaggio del latte all'aperto è l'elemento centrale dell'infrastruttura che governa questa finestra critica e selezionarne, installarne e gestirlo correttamente è una delle decisioni più importanti che prenderà il responsabile di una struttura lattiero-casearia. Questo articolo fornisce un esame pratico e dettagliato di grandi serbatoi di stoccaggio del latte all'aperto — caratteristiche di progettazione, componenti chiave, considerazioni sul dimensionamento, requisiti operativi e idoneità per applicazioni diverse dal settore lattiero-caseario, compreso lo stoccaggio di liquidi alimentari e farmaceutici. Perché l'installazione all'esterno richiede standard di progettazione specifici A differenza dei serbatoi silo interni installati in sale di lavorazione a temperatura controllata, i serbatoi di stoccaggio del latte esterni sono esposti alla radiazione solare diretta, alle fluttuazioni della temperatura ambiente, alle precipitazioni, al vento e, in alcuni climi, al gelo o al caldo estremo. Queste sollecitazioni ambientali impongono requisiti di progettazione sostanzialmente più impegnativi di quelli per equivalenti interni della stessa capacità. Il guscio esterno di un serbatoio per la conservazione del latte all'aperto è realizzato in acciaio inossidabile 304 o 316L per uso alimentare, con una superficie interna lucida (tipicamente Ra ≤ 0,8 µm) per ridurre al minimo l'adesione batterica e facilitare una pulizia efficace. Tra il guscio interno ed esterno, l'isolamento in schiuma di poliuretano ad alta densità, in genere di spessore compreso tra 100 e 150 mm, viene iniettato sotto pressione per formare una barriera termica senza soluzione di continuità e priva di vuoti. Questo strato isolante è ciò che consente al serbatoio di mantenere la temperatura del latte pari o inferiore a 4°C anche quando la temperatura ambiente supera i 35°C, senza il funzionamento continuo del compressore. Il rivestimento esterno è solitamente una pelle di acciaio inossidabile opaco o spazzolato o un pannello alluminato che riflette il carico termico solare. Nelle regioni con elevata intensità UV, a volte vengono installati ulteriori rivestimenti riflettenti o parasole sopra la cupola del serbatoio per ridurre il carico termico sul sistema di refrigerazione. I supporti per le gambe e i telai di base sono progettati per l'ancoraggio al terreno all'aperto, con disposizioni per il deflusso del drenaggio e l'esclusione dei parassiti a livello delle fondamenta. Componenti principali e loro funzioni Un grande serbatoio di stoccaggio del latte esterno ben specifico integra più sistemi che lavorano insieme per mantenere la qualità del latte, consentire un funzionamento sicuro e supportare la conformità normativa. I seguenti componenti sono standard sulle unità di livello industriale: Sistema di refrigerazione e raffreddamento Il sistema di raffreddamento è costituito da una serpentina dell'evaporatore saldata direttamente alla superficie esterna della parete interna del serbatoio, un design noto come espansione diretta (DX) o raffreddamento diretto. Il refrigerante circola attraverso queste serpentine e assorbe il calore dal latte, raffreddandolo rapidamente. Il compressore e il condensatore sono montati separatamente, su una piattaforma adiacente al serbatoio o su un pattino accanto ad esso. Per serbatoi molto grandi (oltre 50.000 litri), a volte vengono utilizzati circuiti di raffreddamento indiretto a base di glicole invece dei sistemi DX, poiché consentono a un singolo refrigeratore di servire più serbatoi e riducono il rischio di contaminazione del refrigerante in caso di perdita della serpentina. Sistema di agitazione Il latte non è un liquido omogeneo: i globuli di grasso sono meno densi della fase acquosa e si formeranno in una crema entro 30-60 minuti se il latte viene lasciato indisturbato. Un sistema di agitazione impedisce questa separazione e garantisce inoltre una distribuzione uniforme della temperatura in tutto il volume del serbatoio. La maggior parte dei serbatoi esterni di grandi dimensioni utilizza un agitatore motorizzato a basso taglio montato attraverso il passo d'uomo superiore o laterale, con pale in acciaio inossidabile o giranti ad elica dimensionate in base al diametro del serbatoio. La velocità di agitazione è generalmente compresa tra 10 e 30 giri al minuto: abbastanza veloce da mantenere l'omogeneità, abbastanza lenta da evitare di danneggiare i globuli di grasso o di incorporare aria, che favorirebbe l'ossidazione e lo sviluppo di sapori sgradevoli. Sistema di lavaggio CIP Il sistema di lavaggio integrato Clean-In-Place (CIP) consente di pulire e igienizzare l'interno del serbatoio senza smontaggio, utilizzando sfere di spruzzo automatizzate o testine a getto rotante montate all'interno della cupola del serbatoio. Un ciclo CIP standard per un serbatoio di stoccaggio del latte prevede un prerisciacquo con acqua fredda per eliminare il latte residuo, un lavaggio alcalino (tipicamente una soluzione di NaOH all'1–2% a 70–75°C) per rimuovere depositi di proteine e grassi, un risciacquo intermedio, un lavaggio acido (acido nitrico o fosforico allo 0,5–1%) per sciogliere le incrostazioni minerali e un risciacquo igienizzante finale. L'intero ciclo dura generalmente dai 45 ai 90 minuti ed è controllato da un controller CIP basato su PLC con sequenziamento automatico delle valvole e verifica della conducibilità dell'acqua di risciacquo. Strumenti di visualizzazione e monitoraggio della temperatura La temperatura di conservazione del latte è un punto di controllo critico sia ai sensi della legislazione sulla sicurezza alimentare che degli standard del settore lattiero-caseario. I grandi serbatoi esterni sono dotati di rilevatori di temperatura a resistenza (RTD) PT100 a più altezze all'interno del serbatoio, in genere sul fondo, al livello medio e vicino alla parte superiore, per confermare un raffreddamento uniforme su tutto il volume. I display digitali della temperatura sono montati all'altezza degli occhi dell'operatore all'esterno del serbatoio e, nelle installazioni moderne, i dati della temperatura vengono trasmessi in tempo reale a uno SCADA centrale o a un sistema di gestione dell'azienda agricola. I relè di allarme di alta temperatura attivano allarmi acustici e visivi se la temperatura del latte supera una soglia preimpostata (tipicamente 6°C), consentendo agli operatori di intervenire prima che la sicurezza del prodotto venga compromessa. Indicatori di livello del liquido e vetro spia Il monitoraggio accurato del livello del liquido svolge sia funzioni operative che di sicurezza. I trasmettitori di livello a galleggiante o basati sulla pressione montati esternamente forniscono letture continue del volume sul pannello operatore. Questi strumenti sono calibrati sulla geometria specifica del serbatoio e sui dati di uscita sia in percentuale piena che in volume assoluto (litri). Un tubo spia in acciaio inox con tacche graduate posto esternamente alla vasca fornisce un controllo visivo diretto e incrociato della lettura del livello ed è particolarmente utile durante le operazioni di aspirazione o travaso del latte. Alcune installazioni incorporano anche un allarme di alto livello per prevenire traboccamenti e fuoriuscite. Disposizioni di illuminazione e accesso L'illuminazione interna a LED è montata attraverso la cupola superiore per illuminare l'interno del serbatoio durante l'ispezione, il campionamento o la manutenzione. Le luci sono sigillate secondo lo standard IP68 per resistere all'umidità e sono generalmente unità LED a basso calore per evitare il riscaldamento localizzato della superficie del latte. L'accesso all'interno è fornito tramite un passo d'uomo con ingresso dall'alto (tipicamente 500 mm di diametro su serbatoi di grandi dimensioni), dotato di un coperchio incernierato e sigillato con guarnizione che può essere aperto per l'ispezione manuale o per l'installazione della testina di spruzzatura CIP. Per serbatoi di altezza superiore a 3 metri è possibile installare anche una scala interna fissa o telescopica. Linee guida per la selezione e il dimensionamento della capacità La scelta della giusta capacità del serbatoio dipende dal volume giornaliero di latte assunto, dalla frequenza di raccolta e dal programma di lavorazione. Come regola pratica, la capacità di stoccaggio dovrebbe coprire almeno 24 ore di picco di volume di assunzione per fornire un buffer contro ritardi nella raccolta, tempi di inattività della linea di lavorazione o interruzioni della programmazione delle navi cisterna. Per le stazioni di raccolta di grandi dimensioni che aggregano il latte proveniente da più allevamenti, viene spesso specificata una capacità di stoccaggio di 48 ore per far fronte alle lacune di lavorazione nei fine settimana o nei giorni festivi. Scala della struttura Volume di assunzione giornaliera Capacità serbatoio consigliata Configurazione tipica Stazione lattiero-casearia media 10.000–20.000 L/giorno 20.000–30.000 litri 1-2 serbatoi Ampio centro di raccolta 30.000–60.000 L/giorno 50.000–100.000 litri 2-3 serbatoi Impianto di lavorazione industriale 100.000 L/giorno 200.000–500.000 litri totali Serbatoi multipli in batteria L’installazione di più serbatoi di media capacità anziché di un unico serbatoio molto grande offre vantaggi operativi: un serbatoio può essere messo fuori servizio per la pulizia o la manutenzione mentre gli altri rimangono in servizio, e il latte in entrata da allevamenti o gradi di qualità diversi può essere immagazzinato separatamente a fini di tracciabilità. Applicazioni oltre il settore lattiero-caseario: stoccaggio di liquidi alimentari e farmaceutici Sebbene lo stoccaggio del latte sia l'applicazione principale, i principi di progettazione di un grande serbatoio per lo stoccaggio del latte all'aperto (struttura igienica in acciaio inossidabile, guscio isolato, compatibilità CIP e controllo preciso della temperatura) lo rendono ugualmente adatto per una serie di altre applicazioni di stoccaggio di liquidi nell'industria alimentare e farmaceutica. Gli impianti che trattano succhi di frutta, uova liquide, oli commestibili, sciroppi o prodotti farmaceutici intermedi spesso utilizzano serbatoi strutturalmente identici con piccole modifiche ai materiali delle guarnizioni, al design dell'agitatore o all'intervallo di setpoint della temperatura. Le principali applicazioni intersettoriali includono: Conservazione di succhi refrigerati e concentrati di bevande prima della miscelazione o dell'imbottigliamento Serbatoi di stoccaggio di zucchero liquido e sciroppo di glucosio negli impianti di pasticceria e panetteria Stoccaggio di brodo di fermentazione o terreno di coltura in strutture farmaceutiche e biotecnologiche Conservazione del liquido delle uova crude a 2–4°C tra la rottura e la pastorizzazione negli impianti di lavorazione delle uova Stoccaggio tampone di olio commestibile con copertura di azoto per prevenire l'ossidazione Quando si specifica un serbatoio per applicazioni non casearie, è importante verificare che i materiali delle guarnizioni e delle guarnizioni siano compatibili con il liquido specifico da conservare: potrebbero essere necessarie guarnizioni in fluorosilicone o EPDM invece del silicone standard per latticini per prodotti acidi o contenenti solventi. Potrebbe essere necessario aumentare le specifiche della coppia dell'agitatore anche per prodotti viscosi come sciroppi densi o concentrati di purea di frutta. Migliori pratiche operative per prestazioni a lungo termine La durata di un grande serbatoio di stoccaggio del latte all'aperto dipende in larga misura dalla sua costante manutenzione. I cicli CIP devono essere eseguiti dopo ogni svuotamento del serbatoio: saltare o abbreviare i cicli di pulizia porta alla formazione di biofilm sulle superfici del serbatoio, che diventa progressivamente più difficile da rimuovere e alla fine compromette la qualità del latte. Le concentrazioni e le temperature delle sostanze chimiche CIP devono essere verificate mediante titolazione o test di conduttività piuttosto che desunte esclusivamente dalle impostazioni della pompa dosatrice. La manutenzione del sistema di refrigerazione è altrettanto critica. Le bobine del condensatore nelle installazioni esterne accumulano polvere, insetti e detriti che riducono l'efficienza dello scambio di calore e aumentano le ore di funzionamento del compressore. Un'ispezione visiva mensile e la pulizia con aria compressa delle alette del condensatore, combinate con un controllo trimestrale della carica di refrigerante e un'analisi annuale dell'olio del compressore, prolungheranno significativamente la durata delle apparecchiature e ridurranno il consumo energetico. La calibrazione del registratore di temperatura deve essere eseguita almeno una volta all'anno rispetto a un termometro di riferimento certificato per garantire che i dati di temperatura registrati rimangano legalmente difendibili per gli audit sulla sicurezza alimentare. Infine, le fondazioni dei serbatoi e le strutture di supporto dovrebbero essere ispezionate annualmente per individuare eventuali fenomeni di corrosione, assestamenti o fessurazioni, in particolare nelle regioni con suoli aggressivi o gelate stagionali. Un serbatoio che si sposta fuori livello anche di pochi gradi può influire sui carichi dei cuscinetti dell'agitatore, sulla precisione del sensore del livello del liquido e sul drenaggio completo durante il CIP: piccoli investimenti di manutenzione a livello delle fondamenta prevengono problemi operativi molto più grandi a valle.
In che modo una linea di produzione per la lavorazione della purea di drupacee trasforma la frutta fresca in prodotti pronti per il mercato? Le drupacee, tra cui pesche, albicocche, prugne, ciliegie, mango e olive, sono tra le categorie di frutta di maggior valore commerciale nell'industria alimentare e delle bevande globale. I loro ricchi profili aromatici, la dolcezza naturale e l'alto contenuto nutrizionale li rendono candidati ideali per un'ampia gamma di prodotti trasformati: dalle puree di frutta pura e creme spalmabili aromatizzate ai ripieni di prodotti da forno, basi di marmellata e additivi per bevande. Tuttavia, la conversione delle drupacee fresche in una purea stabile e di alta qualità richiede una linea di produzione attentamente progettata che affronti le sfide strutturali e biochimiche uniche che questi frutti presentano, in particolare il nocciolo duro al centro. Questo articolo esamina il file completo linea di produzione per la lavorazione della purea di drupacee in dettaglio pratico, coprendo ogni fase di lavorazione, le attrezzature coinvolte e i risultati di prodotto specifici che la linea può supportare. Ricevimento e presmistamento delle materie prime Il processo di produzione inizia con il ricevimento e l'ispezione della frutta cruda in entrata. Le drupacee sono altamente deperibili e sensibili alle ammaccature, il che significa che una manipolazione rapida e attenta nella fase di ricezione è fondamentale per preservare la qualità della polpa e ridurre al minimo l'ossidazione. Al momento della consegna, i lotti di frutta vengono pesati, campionati e testati per parametri di qualità chiave tra cui Brix (contenuto di zucchero), pH, uniformità del colore e tasso di difetti visibili. La precernita viene eseguita su trasportatori a rulli o a vibrazione, dove vengono rimossi i frutti danneggiati, troppo maturi o sottodimensionati, manualmente o tramite sistemi di cernita ottica dotati di telecamere nel vicino infrarosso (NIR). Per le linee di prodotti premium come la purea di pesche al miele o la purea di ciliegie monovarietali, in questa fase vengono applicate rigorose specifiche sulle materie prime per garantire la consistenza del sapore e del colore nel prodotto finale. La frutta che supera l'ispezione procede al lavaggio, mentre il materiale scartato viene deviato a flussi di uso secondario o al trattamento dei rifiuti. Lavaggio, denocciolatura e spappolamento Dopo la cernita, la frutta entra in un sistema di lavaggio a più stadi. Solitamente è costituito da un serbatoio di flottazione per l'ammollo iniziale e la rimozione dei detriti, seguito da un risciacquo con spruzzo ad alta pressione per eliminare microrganismi superficiali, residui agrochimici e particelle di terreno. La temperatura dell'acqua e i livelli di dosaggio di cloro o ozono nel sistema di lavaggio sono controllati in base ai protocolli di sicurezza alimentare e ai requisiti di conformità del mercato di esportazione. La denocciolatura è la fase tecnicamente più impegnativa della lavorazione delle drupacee. Il nocciolo deve essere completamente separato dalla polpa senza contaminare il flusso di purea: i frammenti del nocciolo rappresentano un pericolo critico per la sicurezza alimentare. Le macchine denocciolatrici industriali per pesche, albicocche e susine utilizzano una combinazione di lame spaccatrici e spazzole o pale rotanti per liberare il nocciolo dalla polpa circostante. Per le drupacee più piccole, come le ciliegie, sono più appropriati denocciolatori centrifughi ad alta velocità o sistemi di espulsione pneumatica. I frutti con nocciolo duro come l'oliva richiedono un approccio specializzato. I denocciolatori per olive utilizzano tipicamente rulli controrotanti o teste di taglio calibrate in base al rapporto nocciolo/polpa specifico della varietà di oliva da lavorare. Indipendentemente dal tipo di frutto, a valle del denocciolatore dovrebbe essere installata un'unità di rilevamento dei metalli o di ispezione a raggi X per verificare che non siano passati frammenti del nocciolo. Una volta denocciolata, la polpa del frutto passa allo spappolatore-finitore, che rompe il tessuto e spinge la purea attraverso un vaglio di acciaio inossidabile. Le dimensioni dell'apertura del vaglio vengono selezionate in base alla consistenza della purea desiderata: vagli più grossi (1,0–2,0 mm) per prodotti rustici o da forno, vagli più fini (0,4–0,8 mm) per puree omogenee per bevande. Un finitore di secondo passaggio rifinisce ulteriormente la consistenza e rimuove eventuali frammenti di fibre o semi rimanenti. Inattivazione e miscelazione degli enzimi La purea di drupacee fresche contiene enzimi naturali, in particolare polifenolo ossidasi (PPO) e perossidasi, che causano una rapida doratura e degradazione del sapore quando il tessuto viene danneggiato. L'inattivazione degli enzimi è quindi un passaggio critico in termini di tempo che deve avvenire il più rapidamente possibile dopo la riduzione della polpa. I due metodi principali utilizzati nelle linee industriali di puree di drupacee sono: Lavorazione hot break: la purea viene riscaldata rapidamente a 85–95°C utilizzando uno scambiatore di calore tubolare o a superficie raschiata subito dopo la spappolatura. Questo metodo produce una purea più stabile, dal colore più brillante e con una maggiore viscosità, che la rende ideale per ripieni da forno e basi per marmellate. Pausa fredda con dosaggio di acido ascorbico: la purea viene mantenuta a bassa temperatura e trattata con acido ascorbico (vitamina C) come antiossidante. Questo approccio preserva meglio i composti aromatici volatili e le note aromatiche fresche, rendendolo preferito per puree di frutta di alta qualità e additivi per bevande. Dopo l'inattivazione degli enzimi, la purea entra nella fase di miscelazione e standardizzazione. Qui, Brix e pH vengono misurati in linea e regolati per soddisfare le specifiche del prodotto. Per i prodotti aromatizzati come la purea di pesca e miele, in questa fase vengono aggiunti dolcificanti, aromi concentrati o acidificanti utilizzando un sistema di dosaggio integrato nel serbatoio della miscela. La miscelazione viene eseguita a taglio controllato per garantire una distribuzione omogenea senza eccessiva formazione di schiuma. Opzioni di concentrazione, pastorizzazione e conservazione A seconda dell'applicazione prevista, la purea di drupacee può essere lavorata in forma concentrata o mantenuta al valore Brix naturale prima del trattamento termico. La concentrazione evaporativa utilizzando un evaporatore a film cadente riduce il contenuto di acqua sotto vuoto, portando tipicamente la purea di pesca o albicocca con Brix naturale (10–14° Brix) fino a 28–36° Brix per applicazioni a base di marmellata. La concentrazione riduce i costi di trasporto e stoccaggio e prolunga la durata di conservazione mantenendo l'intensità del sapore se eseguita sotto vuoto a basse temperature. La pastorizzazione è la fase primaria di conservazione termica delle puree di drupacee non destinate al confezionamento asettico. La tabella seguente riassume i parametri tipici della pastorizzazione per tipologia di prodotto: Tipo di prodotto Temp. di pastorizzazione Mantieni il tempo Formato dell'imballaggio Purea di pura frutta (fresca) 85–90°C 15–30 secondi Busta/vasca refrigerata Farcitura da forno/base marmellata 90–95°C 30–60 secondi Bag-in-drum asettico Additivo per bevande 95–110°C (UHT) 4-15 secondiondi Cartone asettico/IBC Purea congelata Precongelamento a 85°C 15 sec Blocco congelato/IQF Per i mercati di esportazione o le applicazioni che richiedono stabilità ambientale sullo scaffale, la lavorazione asettica è la via preferita. La purea viene riscaldata a temperature UHT in uno scambiatore di calore a superficie raschiata, essenziale per i prodotti viscosi che sporcherebbero gli scambiatori a piastre standard, e quindi riempita in sacchetti, fusti o IBC presterilizzati in condizioni sterili. Questo formato domina il commercio degli ingredienti industriali per le puree di drupacee utilizzate nella produzione di yogurt, frullati e dolciumi. Riempimento, confezionamento e conservazione frigorifera La fase di riempimento deve corrispondere al formato di confezionamento selezionato per ciascuna linea di prodotto. Le confezioni di purea di pesca aromatizzata per la vendita al dettaglio o di frutta per il consumo diretto vengono riempite in tazze, buste o barattoli su macchine riempitrici a pistone o rotative con precisione servoassistita. I ripieni per prodotti da forno e le basi per marmellata destinati al servizio di ristorazione vengono riempiti in formati bag-in-drum asettici da 20 kg o 200 kg utilizzando riempitrici per sacchi asettici con flusso di azoto sterile per prevenire l'ossidazione. Per la produzione di purea congelata, i contenitori riempiti vengono fatti passare attraverso un congelatore a spirale o un tunnel di abbattimento per portare la temperatura interna a -18°C o inferiore prima della pallettizzazione. Le linee IQF (Individually Quick Frozen) vengono utilizzate anche per porzioni di purea di frutta con nocciolo, producendo pellet o dischi congelati convenienti per il dosaggio porzionato nella produzione alimentare a valle. La progettazione dell'impianto di conservazione frigorifera è parte integrante della linea di produzione. Le puree refrigerate richiedono la conservazione a 0–4°C con umidità controllata per evitare la formazione di condensa sulla confezione. I prodotti congelati vengono conservati a una temperatura compresa tra -18°C e -22°C. Un'adeguata rotazione dell'inventario first-in-first-out (FIFO), combinata con la tracciabilità elettronica dei lotti, garantisce che nessun prodotto invecchi oltre la durata di conservazione specificata prima della spedizione. Adattamento della linea a diverse varietà di drupacee Una delle considerazioni progettuali più importanti per una linea di produzione di lavorazione di purea di drupacee è la flessibilità tra le varietà di frutta. Le pesche e le albicocche hanno polpa relativamente morbida e configurazioni con nocciolo libero che sono facili da maneggiare a produttività elevata. Le prugne, al contrario, hanno spesso varietà con nocciolo in cui il nocciolo aderisce saldamente alla polpa, richiedendo una coppia di denocciolamento più elevata e una selezione più attenta del vaglio. Le ciliegie sono piccole e ricche di pigmenti antocianici che possono macchiare le superfici delle apparecchiature e richiedono cicli CIP frequenti. Mango richiede un ulteriore passaggio di gestione della fibra a causa della sua rete di fibre lunghe e grossolane che può intasare i vagli di finitura. La lavorazione delle olive per ottenere purea o pasta introduce ulteriore complessità a causa dell'elevato contenuto di polifenoli e della diversa struttura cellulare del frutto. Le linee di purea di olive includono tipicamente una fase di gramolatura - miscelazione lenta della pasta frantumata per favorire la coalescenza delle gocce d'olio e lo sviluppo del sapore - prima delle fasi di spappolamento e finitura utilizzate per altri drupacee. Una linea di produzione ben progettata dovrebbe consentire il cambio prodotto con tempi di inattività minimi. Ciò significa utilizzare raccordi a sgancio rapido, superfici bagnate compatibili con CIP, set di vagli intercambiabili per lo spappolatore-finitore e ricette di controllori logici programmabili (PLC) che regolano automaticamente le velocità del trasportatore, le temperature di pastorizzazione e i punti Brix quando si passa da un tipo di frutta o da una qualità di prodotto. La capacità di lavorare più varietà di drupacee su un'unica linea migliora significativamente l'utilizzo delle risorse e riduce il costo di capitale per SKU.
Cosa rende una moderna linea di lavorazione lattiero-casearia efficiente e sicura? La lavorazione dei prodotti lattiero-caseari si è evoluta notevolmente negli ultimi decenni. Quello di oggi linee di produzione lattiero-casearia non sono più semplici configurazioni di elaborazione batch: sono sistemi altamente integrati che combinano trattamento termico, imballaggio sterile, controllo della fermentazione e gestione della catena del freddo in un unico flusso di lavoro continuo. Per i produttori di prodotti lattiero-caseari, comprendere la struttura e la funzione di ciascun segmento all'interno di una linea di lavorazione lattiero-casearia completa è essenziale non solo per mantenere la qualità del prodotto, ma anche per raggiungere efficienza operativa, conformità normativa e redditività a lungo termine. Linea di produzione del latte UHT: lo steard per una durata di conservazione prolungata La lavorazione ad altissima temperatura (UHT) è una delle tecnologie più utilizzate nel settore lattiero-caseario globale. Una linea di produzione di latte UHT riscalda il latte a temperature comprese tra 135°C e 150°C per due o quattro secondi, eliminando efficacemente tutti i microrganismi patogeni e deterioranti. Ciò consente al prodotto finale di rimanere stabile sugli scaffali fino a 12 mesi senza refrigerazione: un grande vantaggio per i mercati di esportazione e le regioni con catene del freddo sottosviluppate. L'attrezzatura chiave di una linea UHT comprende un serbatoio di compenso, un'unità di deareazione, un omogeneizzatore, uno scambiatore di calore tubolare o a piastre e una riempitrice asettica. Ogni componente gioca un ruolo critico. L'omogeneizzatore riduce le dimensioni dei globuli di grasso per impedire la separazione della crema, mentre la riempitrice asettica garantisce che il latte sterilizzato sia confezionato in un ambiente sterile, eliminando il rischio di contaminazione post-processo. I formati di imballaggio comunemente utilizzati includono cartoni Tetra Pak, bottiglie in HDPE e buste asettiche. Una sfida comune nella lavorazione UHT è il fouling: l’accumulo di proteine denaturate con il calore e depositi di fosfato di calcio sulle superfici degli scambiatori di calore. Per risolvere questo problema, i moderni sistemi UHT sono dotati di sistemi Clean-In-Place (CIP) che fanno circolare automaticamente i detergenti attraverso le apparecchiature dopo ogni ciclo di produzione, mantenendo l'efficienza termica e riducendo i tempi di inattività. Linea di produzione del latte pastorizzato: equilibrio tra sicurezza e freschezza A differenza del latte UHT, il latte pastorizzato viene trattato a temperature più basse – in genere 72°C per 15 secondi nel metodo HTST (High Temperature Short Time) – che elimina i batteri nocivi preservando al contempo il sapore naturale, il profilo nutrizionale e i composti bioattivi del latte. Il latte pastorizzato deve essere refrigerato e generalmente ha una durata di conservazione compresa tra 7 e 21 giorni, a seconda del confezionamento e della manipolazione post-pastorizzazione. Una linea completa di produzione di latte pastorizzato comprende serbatoi di ricevimento e stoccaggio del latte crudo, uno scambiatore di calore a piastre per la pastorizzazione e il raffreddamento, un omogeneizzatore, un'unità di standardizzazione (per il controllo del contenuto di grassi) e una macchina riempitrice. L'unità di standardizzazione è particolarmente importante per le operazioni su larga scala, poiché consente ai produttori di soddisfare costantemente le specifiche relative al contenuto di grassi come latte intero (3,5%), parzialmente scremato (1,5–1,8%) o scremato (meno dello 0,5%). Il monitoraggio della temperatura è un punto di controllo critico in tutta la linea del latte pastorizzato. I sensori automatizzati registrano e registrano continuamente le temperature in ogni fase della lavorazione. Se la temperatura nel tubo di contenimento scende al di sotto della soglia richiesta, una valvola deviatrice reindirizza automaticamente il latte per il ritrattamento: un meccanismo di sicurezza integrato che impedisce al prodotto sottolavorato di raggiungere la riempitrice. Locali per il latte degli allevamenti lattiero-caseari: il fondamento della qualità del latte crudo La qualità di qualsiasi prodotto lattiero-caseario inizia alla fonte: il caseificio. Una sala di mungitura ben progettata, chiamata anche sala di mungitura o impianto di mungitura, è la prima fase della linea di produzione lattiero-casearia e ha un impatto diretto sulla carica microbica e sulla conta delle cellule somatiche del latte crudo. Una manutenzione inadeguata delle sale mungitura può introdurre contaminazioni difficili da eliminare anche con il trattamento termico a valle. Le moderne sale di mungitura degli allevamenti da latte sono dotate di sistemi di mungitura automatica (AMS), serbatoi di raffreddamento del latte sfuso, unità di filtrazione in linea e sistemi di pulizia CIP. Il serbatoio di raffreddamento del latte sfuso raffredda rapidamente il latte crudo dalla temperatura corporea della mucca (~38°C) a meno di 4°C entro due ore dalla mungitura: la finestra critica per limitare la proliferazione batterica. La struttura in acciaio inossidabile in tutta la sala latte garantisce superfici igieniche facili da pulire e resistenti alla corrosione. Gli indicatori chiave di prestazione monitorati nella sala latte a livello di azienda agricola includono: Conta batterica totale (TBC): deve essere inferiore a 100.000 CFU/mL per il latte crudo di grado A Conta delle cellule somatiche (SCC): valori superiori a 200.000 cellule/mL possono indicare mastite nella mandria Temperatura del latte alla raccolta: deve rimanere ≤4°C durante la conservazione e il trasporto Residui di antibiotici: sono necessari test di routine prima che il latte entri in qualsiasi linea di lavorazione Investire in infrastrutture di alta qualità a livello aziendale non è facoltativo: è il prerequisito per produrre prodotti lattiero-caseari sicuri e di alta qualità in futuro. Linea di produzione per la fermentazione dello yogurt: controllo di precisione per una qualità costante La produzione di yogurt richiede un approccio completamente diverso rispetto alla lavorazione del latte fluido. La linea di produzione della fermentazione dello yogurt prevede un attento controllo dell'attività microbica per convertire il lattosio del latte in acido lattico, che abbassa il pH e fa gelificare le proteine del latte. Il risultato è un prodotto dal caratteristico sapore piccante e dalla consistenza densa. La linea produce tipicamente yogurt set (fermentato nel contenitore finale), yogurt mescolato (fermentato in un serbatoio e poi agitato) o yogurt da bere, ciascuno dei quali richiede diverse configurazioni di apparecchiature. Le fasi principali di una linea di produzione di fermentazione dello yogurt sono le seguenti: Passo Processo Parametro chiave 1 Standardizzazione e miscelazione del latte Contenuto di grassi e proteine 2 Omogeneizzazione Pressione 150–200 bar 3 Trattamento termico 90–95°C per 5 minuti 4 Raffreddamento e inoculazione della coltura iniziale Temperatura di inoculazione 42–44°C 5 Fermentazione Obiettivo pH 4,2–4,6 6 Raffreddamento e riempimento Sotto i 20°C prima del riempimento La cultura iniziale utilizzata, in genere una combinazione di Streptococco termofilo and Lactobacillus delbrueckii sost. bulgaricus — deve essere dosato accuratamente e aggiunto alla temperatura corretta per garantire un'attività fermentativa costante. Il monitoraggio automatizzato del pH nei serbatoi di fermentazione consente agli operatori di terminare la fermentazione esattamente quando viene raggiunta l'acidità target, prevenendo un'eccessiva acidificazione che risulterebbe in un prodotto eccessivamente acido. Integrazione e automazione nell'intera linea di lavorazione lattiero-casearia Uno stabilimento lattiero-caseario competitivo non gestisce ciascuna linea di produzione in modo isolato. I moderni impianti di lavorazione lattiero-casearia integrano le linee UHT, pastorizzazione, ricevimento dell'azienda agricola e fermentazione attraverso un sistema SCADA (controllo di supervisione e acquisizione dati) centralizzato. Ciò consente ai gestori dell'impianto di monitorare i dati di processo in tempo reale, rilevare anomalie, programmare cicli CIP e generare report di produzione, il tutto da un'unica interfaccia di controllo. Anche l’automazione svolge un ruolo fondamentale nell’efficienza energetica. I sistemi di recupero del calore sulle linee di pastorizzazione e UHT possono recuperare fino al 94% dell’energia termica utilizzata nel riscaldamento, riducendo drasticamente il consumo di vapore. Gli azionamenti a frequenza variabile su pompe e compressori riducono ulteriormente il consumo di elettricità. Per le strutture che mirano a ottenere certificazioni di sostenibilità o che cercano di ridurre i costi operativi, questi investimenti in genere vengono ripagati entro due o tre anni. La tracciabilità è un'altra area in cui l'integrazione offre valore misurabile. Collegando i registri dei lotti dal consumo del latte agricolo fino alla lavorazione, al confezionamento e alla distribuzione, i produttori di prodotti lattiero-caseari possono rispondere agli incidenti legati alla sicurezza alimentare con rapidità e precisione, isolando i lotti di prodotti interessati in pochi minuti anziché in giorni. Questo livello di tracciabilità è sempre più richiesto dai rivenditori e dagli organismi di regolamentazione nei mercati chiave. Scegliere la giusta configurazione della linea di produzione lattiero-casearia La scelta della giusta combinazione di linee di produzione dipende da diversi fattori: mix di prodotti target, capacità di lavorazione giornaliera, geografia del mercato, infrastruttura disponibile e budget di capitale. Un piccolo caseificio regionale che serve i mercati freschi locali può dare priorità a una linea di latte pastorizzato con un'unità di fermentazione dello yogurt. Un grande trasformatore orientato all’esportazione, al contrario, investirà molto nella capacità UHT e nella tecnologia di confezionamento asettico. Nel valutare i fornitori di apparecchiature, gli acquirenti dovrebbero guardare oltre il prezzo di acquisto iniziale ed esaminare il costo totale di proprietà, inclusi il consumo di energia, la disponibilità dei pezzi di ricambio, la copertura del servizio post-vendita e l'esperienza acquisita del fornitore con installazioni di scala simile. I test su scala pilota prima della messa in servizio della linea completa possono anche prevenire errori costosi, in particolare per nuove categorie di prodotti o composizioni insolite di latte crudo. In definitiva, una linea di produzione lattiero-casearia ben configurata non è solo un bene patrimoniale: è la spina dorsale operativa di un marchio lattiero-caseario. Ottenere la tecnologia, il layout e i controlli di processo fin dall'inizio determina la qualità del prodotto, i tempi di attività della produzione e la capacità di scalare la capacità man mano che la domanda del mercato cresce.
Dettagli di contatto
Production Address: N. 9188 Chuannan Fenggong Road, distretto di Fengxian, Shanghai
Office Address: Stanza 603, Edificio 57, No. 260 Maoyuan Road, Distretto di Fengxian, Shanghai
TEL: 86-18221904658
E-mail: [email protected]
Collegamento rapido
Product
Richiedi preventivo personalizzato Hai bisogno di qualcosa di speciale? Siamo qui per aiutarti.